
numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-09-09 Origine:motorizzato


Lottando contro una lamiera d"acciaio da mezzo pollice solo per ritrovarsi con bordi frastagliati e una montagna di scorie? Siamo stati tutti lì in officina. Uno strumento sottodimensionato non si limita a creare scorie eccessive; divora le tue ore fatturabili nella baia di macinazione. Che tu stia riparando il telaio di un camion arrugginito o fabbricando supporti strutturali pesanti, adattare la tua attrezzatura al carico di lavoro quotidiano è il passo fondamentale verso risultati professionali e ripetibili.
Quando si valutano le configurazioni per la fabbricazione dei metalli, la testa di taglio è fondamentale tanto quanto la fonte di alimentazione stessa. La classe da 60 A è emersa come una linea di base altamente standardizzata e affidabile nel settore. Offre un equilibrio preciso tra potenza termica, precisione dimensionale e portabilità. In questa guida tecnica imparerai esattamente cosa può gestire questo sistema, come la geometria interna influisce sulla qualità del taglio e come determinare se è l"investimento giusto per le tue specifiche esigenze di fabbricazione.
Prima di approfondire la meccanica interna, è utile comprendere le capacità di base di un sistema standard da 60 A. La tabella seguente illustra i principali parametri operativi e i vantaggi pratici di questa specifica architettura per il negozio.
Caratteristica/metrica | Capacità standard | Vantaggio pratico |
|---|---|---|
Spessore di taglio ottimale | Da 1/2" a 5/8" (12-16 mm) | Ideale per acciaio dolce strutturale e fabbricazione standard senza eccessiva molatura post-saldatura. |
Spessore della liquidazione | Fino a 7/8" (22 mm) | Consente tagli di demolizione grossolani su materiali più spessi quando la precisione dimensionale è secondaria. |
Tecnologia iniziale | Blowback non HF | Sicuro per l"elettronica sensibile, i moderni computer dei veicoli (ECU) e i sistemi CNC automatizzati. |
Vita consumabile | Alto (con aria secca) | L"efficiente design del vortice interno riduce al minimo l"usura dell"afnio degli elettrodi durante il funzionamento prolungato. |
Versatilità | Da moderato a pesante | Colma il divario tra la riparazione di lamiere sottili e il taglio di lamiere industriali pesanti. |
Comprendere la progettazione interna delle vostre apparecchiature aiuta a spiegare perché funzionano in modo coerente in ambienti difficili. L’industria manifatturiera ha ampiamente adottato questo progetto specifico per alcune ragioni operative critiche.
L'architettura standard in stile europeo è nota per la sua geometria interna durevole e l'esterno ergonomico. A differenza dei modelli più vecchi e più ingombranti, una di alta qualità torcia al plasma IPT 60 è progettata specificamente per ridurre l'affaticamento del polso dell'operatore durante sessioni di taglio lunghe ed estenuanti. La maniglia è generalmente realizzata con polimeri ad alto impatto e resistenti al calore. Questo materiale isola la mano dell'operatore proteggendo i raccordi interni in ottone e rame tellurio da danni termici estremi.
Basandosi su questa base durevole, il meccanismo di innesco incorpora un affidabile blocco di sicurezza per prevenire l"innesco accidentale dell"arco, una necessità assoluta quando si manovra in un"officina affollata e rumorosa. Internamente, un distributore di gas di precisione garantisce che l"aria compressa circoli uniformemente attorno all"elettrodo. Ciò crea un vortice stretto e vorticoso, fondamentale per mantenere una colonna di plasma stabile e focalizzata. Questa precisa progettazione interna rende l"unità altamente resistente ai guasti comuni riscontrati nelle alternative generiche, come coppe di ritenzione fuse o elettrodi cronicamente disallineati.
Forse il vantaggio tecnologico più significativo di questo sistema è il suo meccanismo di avviamento a contraccolpo non ad alta frequenza (non HF). I modelli più vecchi o entry-level spesso si affidano alla tensione ad alta frequenza per superare lo spazio tra l"elettrodo e l"ugello e accendere l"arco pilota. Sebbene efficaci per creare una scintilla, gli avviamenti ad alta frequenza generano gravi interferenze elettromagnetiche (EMI). Questo rumore elettrico invisibile può facilmente friggere i computer portatili, i dispositivi medici sensibili o i pannelli di controllo digitali di macchinari costosi nelle vicinanze.
L'avvio contraccolpo elimina completamente questo rischio. All'interno della testa, l'elettrodo è caricato a molla e poggia direttamente contro l'ugello. Quando si preme il grilletto, un'esplosione di pressione dell'aria spinge l'elettrodo all'indietro. Questa interruzione fisica disegna meccanicamente l'arco elettrico senza bisogno di una scintilla ad alta tensione. Se si utilizza una torcia per taglio al plasma vicino a veicoli moderni pieni di computer complessi o la si integra in un tavolo da taglio computerizzato, un design contraccolpo non è più solo un lusso. È un requisito operativo rigoroso.
L"amperaggio determina la capacità termica principale del tuo sistema. A 60 A si entra nel regno della fabbricazione medio-pesante. La caduta soddisfacente di una piastra d"acciaio da mezzo pollice perfettamente recisa diventa una realtà quotidiana. Tuttavia, la capacità di taglio varia in modo significativo a seconda delle proprietà termiche del metallo da lavorare.
L"acciaio dolce funge da materiale di base per testare le apparecchiature di taglio. Una configurazione standard da 60 A eccelle in questa categoria, spesso vantando un ciclo di lavoro del 60% alla massima potenza. Gli operatori possono ottenere costantemente tagli estremamente precisi e puliti su acciaio dolce di spessore compreso tra 1/2 pollice e 5/8 pollice (da 12 mm a 16 mm). Un "taglio netto" significa che il bordo risultante richiede quasi zero molatura post-saldatura. La scoria, ovvero il metallo fuso attaccato al bordo inferiore, si scheggia facilmente con un rapido tocco di un martello per scorie.
Se spinta al suo limite massimo assoluto, questa configurazione può ottenere tagli di separazione su acciaio dolce fino a 7/8 pollici (22 mm) in condizioni ideali. Un taglio di fine rapporto è un processo lento e approssimativo che lascia un bordo frastagliato e un pesante accumulo di scorie. Sebbene sia estremamente utile per la demolizione o la rottamazione di vecchi macchinari, non è adatto per la fabbricazione di parti che richiedono un montaggio preciso.
La lavorazione dei metalli non ferrosi richiede un approccio leggermente diverso. L"alluminio e l"acciaio inossidabile possiedono conduttività termica e punti di fusione molto diversi rispetto all"acciaio al carbonio. L"alluminio dissipa il calore in modo incredibilmente rapido. Quando si taglia una piastra diamantata in alluminio, l"energia termica viene allontanata dalla zona tagliata molto più velocemente di quanto accadrebbe nell"acciaio dolce.
Poiché questi metalli dissipano il calore in modo così efficiente, lo spessore massimo del taglio netto è generalmente ridotto di circa il 20% - 30%. Se riesci a tagliare in modo netto 5/8" di acciaio dolce, aspettati che il limite di taglio netto sull"alluminio sia più vicino a 1/2" o 3/8". Inoltre, il taglio di questi materiali spesso produce una bava più resistente e adesiva che richiede una ruota meccanica per rimuovere. Per contrastare questo problema, rallentare leggermente la velocità di viaggio garantisce che l"arco penetri completamente in queste leghe riflettenti e che dissipano il calore.
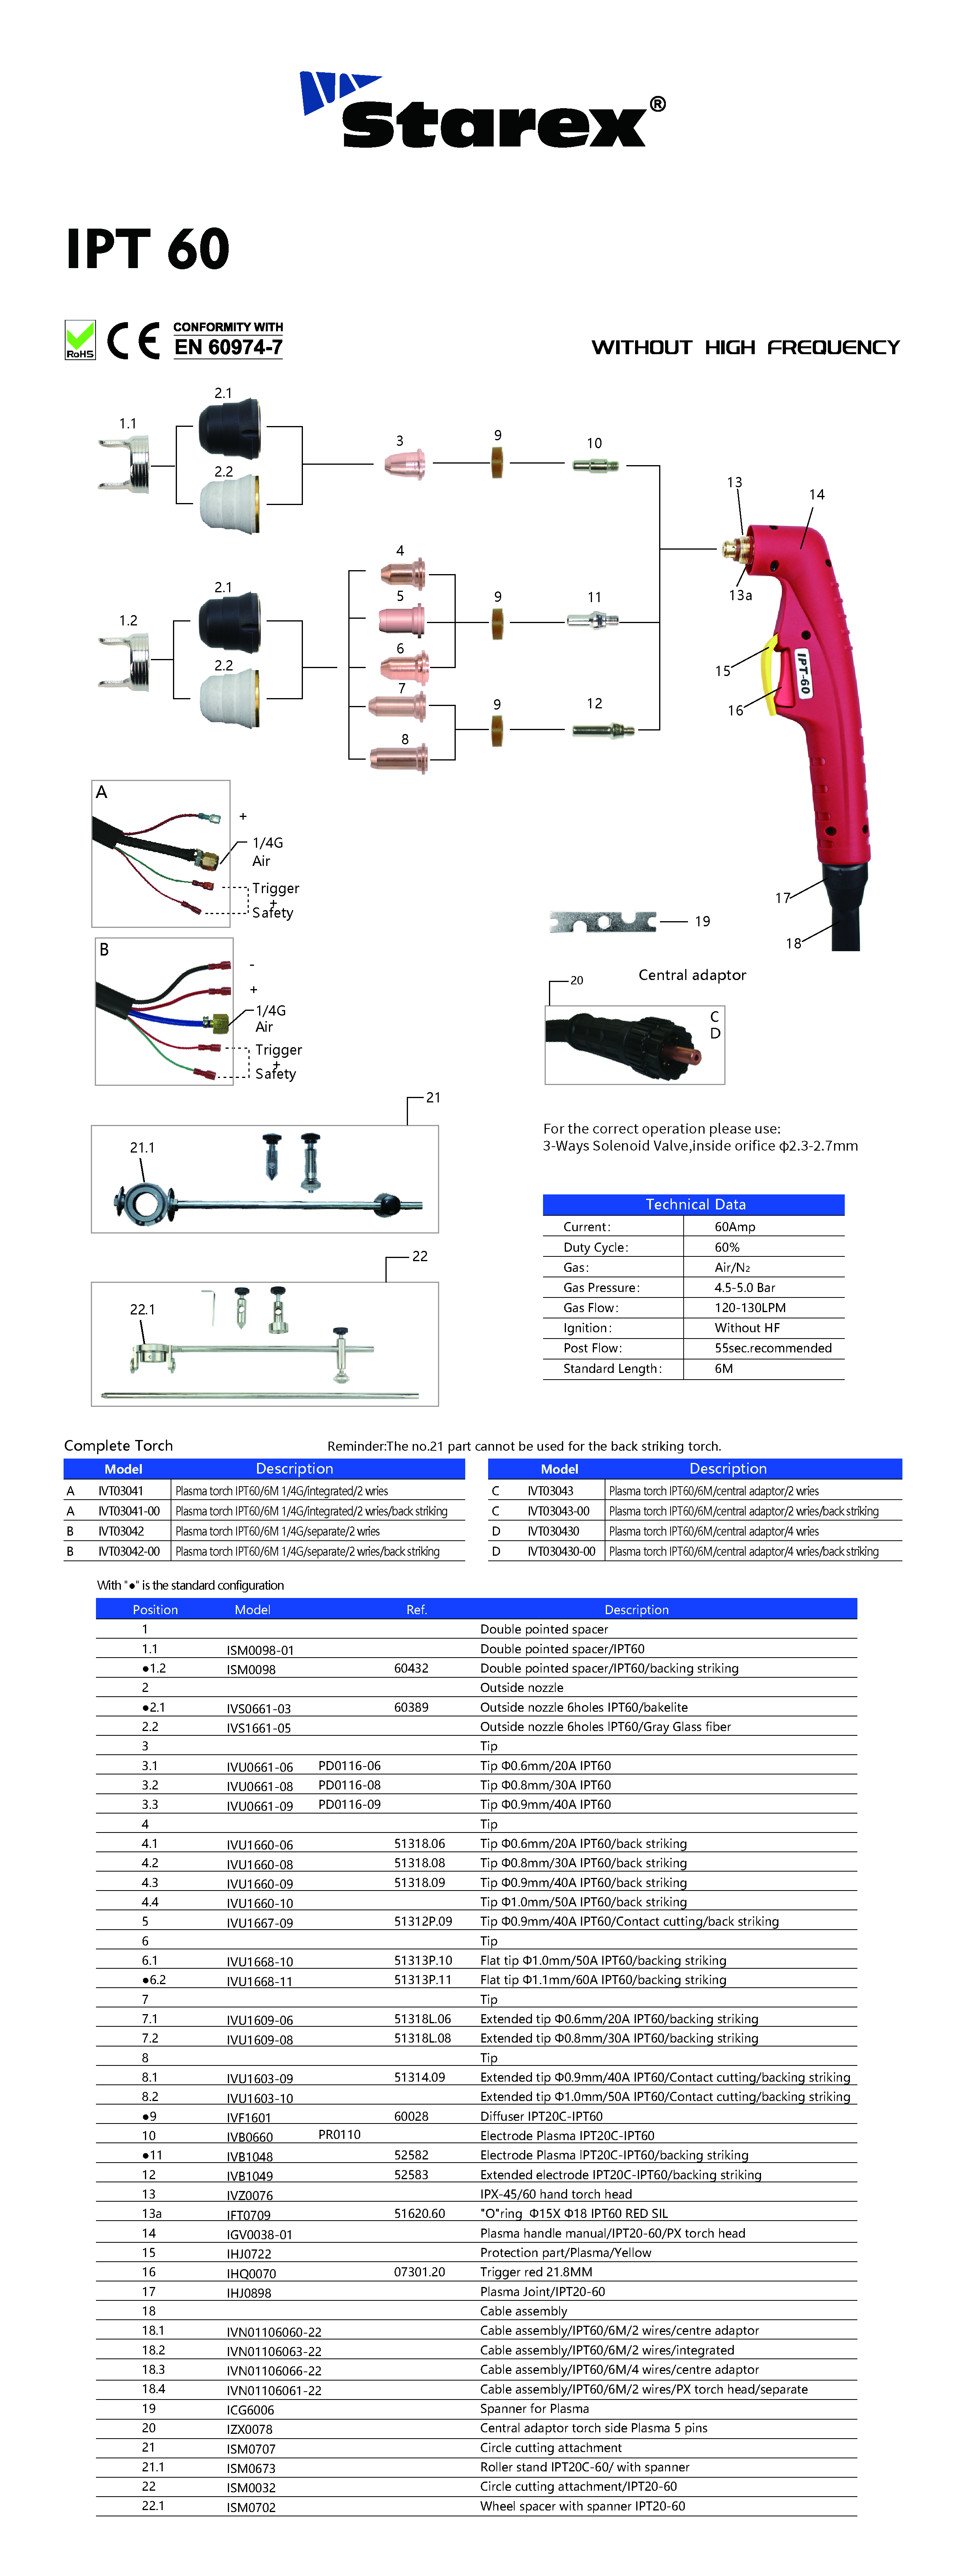
Osservando da vicino le recenti tendenze del settore della fabbricazione dei metalli, si sta verificando un cambiamento netto e massiccio. Molti negozi di piccole e medie dimensioni stanno attivamente abbandonando i sistemi industriali trifase sovradimensionati e assetati di energia e le ingombranti configurazioni a ossitaglio. Invece, c’è una crescente standardizzazione attorno alle unità scarrellanti da 60 A compatte e ad alta efficienza. Questa tendenza è in gran parte guidata dall’esplosione di tavole CNC a prezzi accessibili. I costruttori hanno bisogno di uno strumento in grado di lavorare una vasta gamma di materiali, dai sottili pannelli della carrozzeria delle automobili alle spesse staffe strutturali, senza richiedere massicci aggiornamenti delle infrastrutture elettriche.
Negli ambienti automobilistici, i meccanici incontrano un mix selvaggio di lamiere sottilissime e arrugginite e componenti strutturali spessi del telaio. Un sistema da 60 A è altamente adattabile in questo caso. Può essere ridotto a 30 A per tagliare con cura i pavimenti arrugginiti senza causare un"eccessiva deformazione del calore al sottile metallo circostante.
Al contrario, quando si striscia sotto un impianto di perforazione per costruire roll-bar personalizzati, modificare i telai dei camion o fabbricare staffe di sospensione per carichi pesanti, spingerlo a 60 ampere completi fornisce la necessaria penetrazione profonda. Si tratta di una risorsa inestimabile per tagliare rapidamente i bulloni di scarico grippati o i supporti delle molle a balestra ostinatamente arrugginiti, risparmiando ore di lavoro frustrante.
Per le officine di fabbricazione generale, questa classe di amperaggio è il principale cavallo di battaglia indiscusso. La costruzione di rimorchi utilitari, la riparazione di attrezzature agricole pesanti o la fabbricazione di supporti strutturali per travi a I richiedono il taglio dell"acciaio che rientra costantemente nell"intervallo da 3/8" a 5/8".
Il tentativo di utilizzare uno strumento da 40 A con amperaggio inferiore per queste attività si traduce in velocità di viaggio estremamente lente. L"uscita da 60 A consente ai produttori di mantenere un ritmo costante e altamente produttivo attraverso piastre di acciaio spesse. Ciò garantisce il rispetto delle scadenze del progetto senza compromettere l"integrità strutturale dei bordi saldati.
Per determinare se 60 A rappresentano l"investimento finanziario corretto, è necessario confrontarlo con le altre classi di amperaggio comuni attualmente dominanti in officina.
Un"unità da 40 A è eccellente per lavori di precisione su materiali sottili. È la scelta ideale per i tecnici HVAC che tagliano condutture o per gli hobbisti che lavorano su complesse opere d"arte in metallo. Tuttavia, gli operatori che acquistano una macchina da 40 A spesso la superano con una rapidità frustrante. Quando viene incaricato di tagliare acciaio da 1/2 pollice, un arco da 40 A deve muoversi incredibilmente lentamente. Questo ritmo lento trasferisce il calore in eccesso nel metallo circostante, causando gravi deformazioni e un massiccio accumulo di scorie dure come la roccia.
Come suggeriscono i dati del settore, la classe 60A è la via di mezzo definitiva. Offre una potenza termica pura sufficiente per gestire il 90% delle attività che un'officina di fabbricazione standard dovrà affrontare. Nello specifico, una torcia per taglio plasma da 60 A funziona in genere in modo efficiente con l'alimentazione monofase standard da 220 V. Ciò lo rende altamente accessibile sia per i garage domestici ben attrezzati che per i negozi commerciali, evitando la necessità di costose installazioni elettriche trifase.
I sistemi con potenza nominale pari o superiore a 80 A sono progettati esclusivamente per l"industria pesante, come i cantieri navali e gli impianti di acciaio strutturale. Eccellono nel tagliare lamiere d"acciaio da 1 pollice giorno dopo giorno. Tuttavia, questo immenso potere presenta notevoli inconvenienti. Gli elettrocateteri sono fisicamente più pesanti e causano un rapido affaticamento del polso. Richiedono compressori d"aria rotativi significativamente più grandi per soddisfare i loro elevati requisiti CFM. Inoltre, gli orifizi degli ugelli più grandi necessari per il taglio da 80 A creano un solco molto ampio, rendendo quasi impossibile tagliare con precisione la lamiera sottile.
Le prestazioni di qualsiasi sistema di taglio, indipendentemente dal suo prezzo, dipendono fortemente dalle condizioni delle sue parti soggette ad usura. Comprendere e gestire meticolosamente queste parti è il vero segreto per ottenere tagli netti e ridurre drasticamente i costi operativi.
Una testa standard si basa su una serie specifica di componenti lavorati con precisione per generare e focalizzare l"arco plasma:
Elettrodo: il componente principale che trasporta la corrente elettrica. Contiene un microscopico inserto di afnio che emette gli elettroni per formare l'arco.
Anello Swirl: un anello in ceramica o polimero con fori angolari. Costringe l'aria compressa in un vortice simile a un tornado, centrando e restringendo il flusso di plasma.
Ugello (punta di taglio): il componente in rame con un foro centrale preciso che concentra l'energia sul pezzo.
Coppa di ritenzione: tiene saldamente insieme i componenti interni e dirige l'aria della protezione secondaria attorno al taglio per raffreddare l'ugello.
Un errore frequente tra gli operatori alle prime armi è utilizzare lo stesso identico ugello per ogni singolo lavoro. Se riduci la potenza della tua macchina a 30 A per tagliare con cura un sottile paraurti di un'auto, devi passare a un ugello più piccolo (ad esempio, un orifizio da 0,8 mm o 0,9 mm). L'uso di un ugello grande da 1,1 mm a basso amperaggio produce un arco errante e sfocato e una pessima qualità di taglio. Al contrario, provare a spingere 60 A completi attraverso un minuscolo ugello da 0,8 mm scioglierà immediatamente e distruggerà la punta di rame. Abbina sempre i materiali di consumo della torcia al plasma all'impostazione dell'amperaggio corrente.
Anche con routine di manutenzione perfette, le apparecchiature alla fine soccombono alle dure realtà dell’ambiente di fabbricazione. Riconoscere i sintomi di un"unità guasta può prevenire materiali rovinati e potenziali rischi per la sicurezza.
Se si iniziano a riscontrare frequenti mancate accensioni, stabilità incoerente dell"arco o improvviso spegnimento dell"arco a metà taglio nonostante si dispongano di materiali di consumo nuovi, le connessioni interne potrebbero essere compromesse. Un altro importante segnale di avvertimento è l’eccessivo calore irradiato attraverso la maniglia. Se la maniglia diventa fastidiosamente calda al semplice tocco, significa che si sta accumulando resistenza elettrica interna o che c"è una perdita d"aria nascosta che non riesce a raffreddare i componenti. Inoltre, se le filettature di ottone che tengono la coppetta di fissaggio si rovinano o si ossidano fortemente, le parti non si allineeranno correttamente, con conseguenti tagli permanentemente storti.
A volte, la fonte di alimentazione stessa è perfettamente a posto, ma il cavo fornito in fabbrica è di qualità pessima. Molte macchine economiche vengono fornite con testine ad alta frequenza obsolete o maniglie mal costruite che si rompono facilmente. L'aggiornamento a una di alta qualità torcia al plasma sostitutiva può trasformare completamente le prestazioni di una macchina più vecchia.
Quando si effettua un aggiornamento è necessario verificare attentamente il tipo di connessione. Molte macchine moderne utilizzano un connettore centrale standard "Euro", consentendo un semplice scambio plug-and-play in pochi secondi. Altri richiedono il cablaggio diretto ai terminali interni della macchina. Indipendentemente dal metodo di installazione, la sostituzione di una testa usurata o di qualità inferiore con una moderna dal design scarrellante produce archi più uniformi, tagli più stretti e un"esperienza operativa molto più sicura.
Investire in attrezzature di alta qualità è solo il primo passo. Per mantenere la precisione e l"efficienza, gli operatori devono attuare un rigoroso programma di manutenzione. Trascurare le cure di routine peggiora la qualità del taglio e riduce significativamente la durata del vostro investimento.
Il singolo fattore più critico per la longevità di qualsiasi sistema di taglio è la qualità dell"aria compressa fornita. Quando l"aria entra nello strumento, viene sottoposta a un"energia elettrica estrema, trasformandosi nel quarto stato della materia. Se l"aria compressa contiene umidità, particelle di olio o polvere eccessiva, la dinamica fisica dell"arco è gravemente compromessa.
L"umidità provoca la scomposizione delle molecole d"acqua in idrogeno e ossigeno quando esposte all"arco elettrico. Questo eccesso di ossigeno provoca un"ossidazione rapida e prematura dell"emettitore di afnio. Quando l"afnio si buca e si degrada troppo rapidamente, l"arco diventa instabile, portando a tagli angolati. L"implementazione di un sistema di filtraggio dell"aria a più stadi, che comprende un filtro antiparticolato, un filtro a coalescenza per l"olio e un essiccatore ad adsorbimento dedicato, è assolutamente obbligatoria per una fabbricazione seria.
La meccanica interna si basa su una serie di filettature lavorate con precisione e O-ring in gomma per mantenere una tenuta rigorosa ed ermetica. Durante il funzionamento, l"aria viene convogliata a pressioni generalmente comprese tra 65 e 75 PSI. Anche una fuga microscopica può alterare la dinamica dei vortici del gas.
La manutenzione ordinaria dovrebbe sempre includere l"ispezione attenta di tutti gli O-ring e delle connessioni filettate ogni volta che si cambiano gli inserti. La sottile polvere metallica derivante dal processo di taglio si accumula facilmente nelle filettature della coppetta di ritenzione. Utilizzare una spazzola a setole morbide per rimuovere i detriti e applicare uno strato molto leggero di grasso dielettrico al silicone non conduttivo sugli O-ring per evitare che si secchino e si rompano.
Fungendo da strumento di via di mezzo per eccellenza, il sistema da 60 A taglia l"acciaio strutturale spesso con notevole facilità, pur offrendo il controllo preciso richiesto per i metalli delicati e più sottili. Colma perfettamente il divario tra i limiti delle attrezzature per hobbisti e le eccessive richieste di potenza dei macchinari industriali pesanti.
Associando questo strumento versatile ad aria pulita e secca e a materiali di consumo mantenuti meticolosamente, garantirai risultati coerenti e di livello professionale su ogni singolo progetto. Se sei pronto per aggiornare le capacità della tua officina, eliminare i problemi EMI e sperimentare l"efficienza di tagli più rapidi e puliti, esplora le attrezzature di livello professionale e le opzioni di sostituzione standardizzate disponibili presso Starex Weld per soddisfare perfettamente il tuo carico di lavoro di fabbricazione quotidiano.
Sì, in genere è possibile utilizzare un cavo da 60 A su una macchina da 45 A o 50 A, a condizione che i collegamenti fisici (come una spina europea/centrale) siano compatibili. La designazione 60A indica la soglia operativa massima di sicurezza dell"apparecchiatura. Farlo funzionare a 50 amp è in realtà molto vantaggioso; mantiene la testa più fresca, riduce lo stress termico sui componenti interni e prolunga notevolmente la durata delle parti soggette ad usura.
In genere, questa configurazione richiede una pressione dinamica dell"aria compresa tra 65 e 75 PSI (circa tra 4,5 e 5,0 bar) mentre l"aria scorre attivamente. È fondamentale misurare questa pressione in modo dinamico (durante un ciclo di spurgo del gas) anziché in modo statico. Se la pressione scende troppo durante il funzionamento, l"arco non avrà la velocità necessaria per eliminare il metallo fuso dal taglio e l"ugello probabilmente si scioglierà. Consultare sempre il manuale della macchina specifica per una calibrazione precisa.
Il taglio a trascinamento, appoggiando la punta direttamente sul pezzo da lavorare, è possibile, ma solo se si utilizza un materiale di consumo specifico per la protezione a trascinamento. Questo sistema funziona con un amperaggio sufficientemente elevato che trascinare un ugello di rame esposto direttamente sul metallo causerà un "doppio arco". Questo fenomeno distruttivo costringe la corrente elettrica a formare un arco dall"elettrodo all"ugello e quindi al metallo, rovinando istantaneamente l"orifizio. Senza un parascintille, è necessario mantenere una distanza di stallo manuale compresa tra circa 1/16" e 1/8" (tra 1,5 mm e 3 mm).
Un taglio angolato o smussato è quasi sempre causato da materiali di consumo usurati o danneggiati. Se il foro centrale preciso dell"ugello di rame viene espulso, fuori forma o ostruito da schizzi fusi, il flusso di plasma uscirà ad angolo. Inoltre, se l"anello a spirale è rotto o intasato di sporco, il vortice d"aria non centrerà correttamente l"arco. Sostituisci l"ugello e l"elettrodo, controlla l"anello di turbolenza e assicurati che la torcia sia perfettamente perpendicolare al pezzo da lavorare.
A differenza degli elettrodi e degli ugelli, che si consumano regolarmente, l"anello swirl non è soggetto ad archi elettrici diretti. Tuttavia, è soggetto a calore elevato e aria pressurizzata. Dovresti ispezionarlo ogni volta che cambi le punte di taglio. Cerca crepe microscopiche, bordi fusi o fori per l"aria ostruiti. Come regola generale del negozio, sostituire l"anello di turbolenza ogni 10-15 cambi di elettrodo per garantire che il vortice d"aria rimanga perfettamente bilanciato e ristretto.