
numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-09-14 Origine:motorizzato


All"aumentare dello spessore della lamiera di acciaio, i requisiti termodinamici e la fluidodinamica del flusso di ossigeno cambiano in modo esponenziale. La realtà fisica del taglio termico impone che spingere una configurazione standard oltre la sua capacità progettata comprometta inevitabilmente il taglio. L"applicazione di un approccio unico per tutti alla selezione delle apparecchiature comporta un eccessivo accumulo di scorie, ampi tagli, una grave fusione del bordo superiore e sprechi di gas consumabili. Queste inefficienze si traducono direttamente in maggiori requisiti di lavorazione secondaria e inutili ritardi operativi.
La scelta del corretti cannello da taglio e dell'ugello da taglio richiede una valutazione sistematica dello spessore del materiale, della capacità del flusso di gas e del tipo di combustibile. Una corretta configurazione garantisce precisione, mantiene gli standard di sicurezza e ottimizza il consumo di gas. Comprendendo come le dimensioni fisiche dell'acciaio interagiscono con la fiamma di preriscaldamento e il getto di ossigeno, gli operatori possono configurare i propri sistemi di taglio a gas per gestire qualsiasi cosa, dalla lamiera sottile ai massicci blocchi di acciaio senza sacrificare la qualità.
Il diametro del foro non è negoziabile: la dimensione del foro dell"ossigeno da taglio deve essere proporzionale allo spessore della piastra per mantenere la corretta velocità del getto di ossigeno per un"efficace evacuazione delle scorie.
La capacità del flusso determina la scelta della torcia: le torce da taglio per impieghi gravosi con passaggi interni del gas più ampi sono obbligatorie per piastre superiori a 100 mm (4 pollici) per evitare una carenza di flusso.
Il gas combustibile determina il design degli ugelli: La scelta tra acetilene (ugelli in un unico pezzo) e combustibili alternativi come propano o gas naturale (ugelli in due pezzi) altera sostanzialmente i tempi di preriscaldamento e la scelta dell"attrezzatura per piastre spesse.
I tagli angolati aumentano lo spessore effettivo: durante la smussatura, il percorso di taglio è più lungo dello spessore nominale della lamiera, richiedendo un corrispondente aumento delle dimensioni dell"ugello di taglio.
Scale di sicurezza con spessore: il taglio di materiali più spessi aumenta il rischio di ritorni di fiamma prolungati; l"apparecchiatura deve essere dimensionata per le pressioni e i volumi di gas specifici richiesti.
Il taglio termico si basa sull"innalzamento dell"acciaio al carbonio alla sua temperatura di accensione, circa 870°C (1600°F). A questa temperatura, l"acciaio si ossida rapidamente se esposto a un flusso di ossigeno puro. Raggiungere e mantenere questa temperatura localizzata diventa significativamente più difficile all’aumentare dello spessore della piastra. Le piastre più spesse agiscono come enormi dissipatori di calore, allontanando rapidamente l"energia termica dalla zona tagliata e dissipandola nel metallo circostante.
Per contrastare questa rapida perdita di calore, gli operatori devono utilizzare apparecchiature con capacità di preriscaldamento più elevate. L"avvio e il mantenimento della reazione esotermica su una piastra da 150 mm richiede un apporto termico massiccio e sostenuto rispetto a una piastra da 10 mm. Se la fiamma di preriscaldamento è sovradimensionata per piastre sottili, il calore in eccesso provoca un grave arrotondamento e distorsione del bordo superiore. Se il preriscaldamento è sottodimensionato per lamiere spesse, il taglio spesso fallirà, poiché l"acciaio scende al di sotto della temperatura di accensione prima che il getto di ossigeno possa penetrare completamente nel materiale.
Il flusso di ossigeno da taglio svolge due funzioni: ossida chimicamente l"acciaio riscaldato e soffia fisicamente le scorie fuse risultanti attraverso il taglio. Quando l"ossigeno reagisce con il ferro, genera ulteriore calore che sostiene il processo per tutta la profondità del taglio. Mantenere la coerenza di questo getto di ossigeno è fondamentale per un taglio pulito e dritto.
L"aumento dello spessore della lamiera richiede un volume maggiore di ossigeno erogato a una pressione specifica per mantenere la coerenza del getto fino al fondo del taglio. Se il getto perde prematuramente forma o velocità, le scorie si congelano vicino al bordo inferiore, creando una bava disordinata e difficile da rimuovere. La fluidodinamica del flusso di ossigeno deve rimanere laminare. L"introduzione di una pressione eccessiva attraverso un piccolo orifizio crea turbolenze che disperdono il getto e distruggono il profilo verticale del solco.
L"esecuzione di tagli inclinati introduce un cambiamento geometrico significativo nel processo di taglio. Quando si taglia ad angolo, la distanza effettiva che il getto di ossigeno deve percorrere attraverso il metallo aumenta notevolmente rispetto a un taglio verticale diritto. Gli operatori devono tenere conto di questa maggiore distanza per mantenere la qualità del taglio e la penetrazione.
La realtà matematica della smussatura è semplice. L"applicazione di uno smusso di 45 gradi su una piastra da 50 mm aumenta lo spessore effettivo che il getto deve penetrare fino a oltre 70 mm. La regola pratica standard sul campo richiede la regolazione delle dimensioni dell"apparecchiatura e delle impostazioni del flusso di gas in base a questo spessore angolato effettivo anziché allo spessore verticale nominale della piastra. Il mancato aumento delle dimensioni dell"attrezzatura per smussi pesanti provoca una penetrazione incompleta e un grave accumulo di scorie sul bordo inferiore.
Non tutte le torce sono realizzate per gestire i volumi di gas estremi richiesti per la lavorazione di lamiere pesanti. Le apparecchiature sono generalmente classificate in classificazioni per servizio standard, per servizio medio e per servizio pesante in base ai diametri interni dei tubi e ai coefficienti di flusso della valvola (Cv). Queste dimensioni interne determinano il volume massimo di gas che lo strumento può erogare senza causare un collo di bottiglia restrittivo.
Esiste una soglia attorno al segno di 75-100 mm (3-4 pollici). Oltre questo spessore, le torce standard e di medio livello iniziano a soffrire di carenza di gas. I passaggi interni semplicemente non riescono a far fluire abbastanza ossigeno per mantenere la velocità del getto richiesta all'uscita dell'ugello. Questa carenza porta a gravi cadute di pressione, fiamme instabili e inevitabili perdite di taglio. Per le applicazioni su lamiere pesanti, il passaggio a una impieghi gravosi torcia da taglio per con tubi del gas allargati è un requisito operativo rigoroso.
Il metodo con cui l"ossigeno e il gas combustibile vengono miscelati all"interno dell"apparecchiatura gioca un ruolo importante in termini di prestazioni e sicurezza, soprattutto a portate elevate. I miscelatori a uguale pressione (pressione positiva) richiedono che sia l"ossigeno che il gas combustibile entrino nella camera di miscelazione all"incirca alla stessa pressione. Questi sono molto efficaci quando il gas combustibile ad alta pressione è facilmente disponibile in bombole o serbatoi sfusi.
I miscelatori con iniettore (a bassa pressione) utilizzano il flusso di ossigeno ad alta velocità per creare un effetto Venturi, attirando fisicamente il gas combustibile nella camera di miscelazione. Questo meccanismo è necessario quando si utilizzano fonti di carburante a bassa pressione, come le linee di gas naturale. Quando si raggiungono i massicci volumi di gas richiesti per il taglio di sezioni superiori a 150 mm, i miscelatori per iniettori spesso offrono stabilità e sicurezza della fiamma superiori, poiché impediscono attivamente il ritorno dell"ossigeno ad alta pressione nella linea del carburante durante le operazioni pesanti.
La geometria fisica dell"utensile influisce direttamente sull"ergonomia dell"operatore e sul controllo del taglio. Gli angoli della testa comuni includono configurazioni a 90 gradi, 75 gradi e diritte. La scelta dell"angolo dipende interamente dalla posizione di taglio e dall"ambiente fisico del pezzo da lavorare.
Quando si ha a che fare con il calore radiante estremo generato dal taglio di lamiere spesse, è fondamentale mantenere una distanza di sicurezza costante. Una testa a 90 o 75 gradi consente all"operatore di appoggiare comodamente le mani o una rotella di guida sulla superficie della piastra mantenendo il corpo lontano dalla zona di calore diretto. Le configurazioni diritte sono riservate principalmente alle configurazioni meccanizzate o a scenari specifici di taglio di rottami in cui l"operatore deve raggiungere spazi ristretti in profondità.
Le tabelle dei suggerimenti dei produttori si basano su una rigorosa ingegneria fluidodinamica. Fori di ossigeno da taglio più grandi consentono il passaggio di portate più elevate attraverso l"orifizio senza richiedere pressioni turbolente eccessive. L"obiettivo è fornire un volume enorme di ossigeno in una colonna liscia e coerente.
Utilizzando un piccolo foro ad alta pressione nel tentativo di tagliare l"acciaio spesso si ottiene un getto altamente turbolento. Questa turbolenza crea un taglio a campana, dove il taglio si allarga in modo imprevedibile sotto la superficie e spesso non riesce a eliminare le scorie sul fondo. Al contrario, l"utilizzo di un foro grande a bassa pressione su materiale sottile si traduce in una velocità insufficiente per soffiare via il metallo fuso, provocando semplicemente la fusione delle scorie dietro il taglio. Far corrispondere il diametro del foro all"esatto spessore della piastra è l"unico modo per garantire il corretto equilibrio tra volume e velocità.
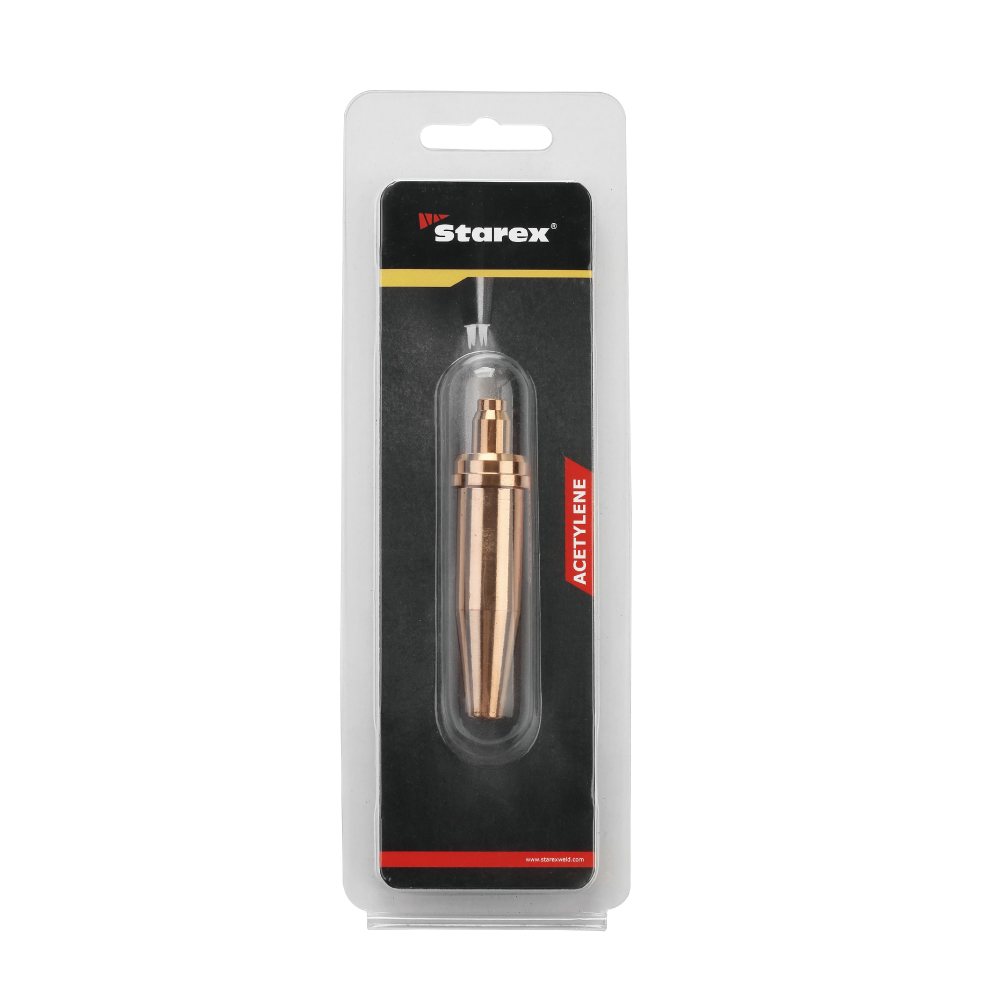
La costruzione fisica della punta consumabile deve corrispondere alle caratteristiche di combustione specifiche del gas combustibile utilizzato. L’industria fa affidamento su due progetti distinti per soddisfare queste differenze in modo sicuro ed efficiente.
Tipo di ugello | Costruzione | Compatibilità con gas combustibile | Logica di progettazione |
|---|---|---|---|
Un pezzo | Rame massiccio con orifizi forati di precisione. | Acetilene | L"acetilene ha una velocità di combustione estremamente elevata. La faccia piatta del design monopezzo impedisce alla fiamma di bruciare all"interno della punta. |
Due pezzi | Scanalatura interna in ottone/rame con guscio esterno in rame. | Propano, gas naturale, propilene | I combustibili alternativi bruciano molto più lentamente. Il design incassato fissa la fiamma, impedendo all"ossigeno ad alta velocità di spegnere la fiamma di preriscaldamento. |
La selezione del tipo di costruzione sbagliato per il gas combustibile comporterà costanti scoppi di fiamme o pericolosi ritorni di fiamma prolungati. Un ugello da taglio deve essere progettato specificatamente per la termodinamica del gas che lo attraversa.
La scelta del gas combustibile determina il tempo di preriscaldamento, l"attrezzatura specifica richiesta e l"efficienza complessiva dell"operazione. L"acetilene fornisce la temperatura di fiamma più elevata, rendendolo eccezionale per il preriscaldamento rapido su piastre da sottili a medie. Tuttavia, il suo rilascio di calore totale (BTU) inferiore lo rende meno efficace nel penetrare i massicci dissipatori di calore delle piastre estremamente spesse.
I combustibili alternativi come il propano e il gas naturale offrono un rilascio di calore totale più elevato, fornendo l"energia termica sostenuta necessaria per mantenere le piastre spesse alla temperatura di accensione. Per spessori estremi che vanno da 150 mm a oltre 300 mm, vengono spesso utilizzati combustibili alternativi agli idrocarburi liquidi, come i sistemi benzina/ossitaglio. La vaporizzazione del combustibile liquido offre una densità di energia localizzata superiore rispetto ai combustibili gassosi standard, diffondendo un calore intenso in profondità nel solco e impedendo il raffreddamento del taglio.
Gli operatori devono tenere conto dell"aumento esponenziale del consumo di ossigeno man mano che lo spessore della piastra e la dimensione del foro aumentano. Tagliare una lastra da 100 mm non utilizza semplicemente il doppio dell’ossigeno di una lastra da 50 mm; il volume richiesto aumenta notevolmente per mantenere la necessaria coerenza del getto e la velocità di evacuazione delle scorie sulla distanza verticale più lunga.
Comprendere questi tassi di consumo è vitale per calcolare le spese operative di un progetto. Anche se l"utilizzo di una punta più grande consuma più gas al minuto, spesso completa il taglio in modo significativamente più veloce e pulito rispetto a una punta sottodimensionata che lotta attraverso il materiale. Il risparmio di manodopera e tempo ottenuto utilizzando la dimensione corretta e più grande della punta compensa quasi sempre l"aumento dei costi del gas di consumo, riducendo contemporaneamente la necessità di molatura post-taglio.
Esiste una relazione diretta e inversa tra la velocità di spostamento e lo spessore della lamiera. Man mano che il materiale diventa più spesso, l"operatore deve rallentare per consentire al getto di ossigeno il tempo sufficiente per ossidare l"acciaio ed eliminare il taglio profondo. Se si aumenta troppo la velocità di spostamento su piastre spesse, il flusso tagliato si trascina all"indietro, fino a non riuscire a penetrare nel bordo inferiore.
Per ottimizzare la velocità senza sacrificare la qualità sui materiali più spessi, gli operatori possono utilizzare punte divergenti ad alta velocità. Questi materiali di consumo specializzati sono dotati di una rastremazione interna che espande il getto di ossigeno, accelerandolo a velocità supersoniche. Questo design fluidodinamico avanzato migliora sia la qualità di taglio che la velocità massima di spostamento su lamiere pesanti rispetto ai design con foro cilindrico standard.
Le operazioni ad alto volume e ad alta pressione su piastre spesse aumentano significativamente la gravità e la frequenza dei ritorni di fiamma. Quando si forano lamiere pesanti o si incontrano inclusioni interne, le scorie fuse possono facilmente rientrare negli orifizi della punta. Negli scenari ad alto flusso, questa interruzione può forzare l"accensione dei gas miscelati all"interno dell"apparecchiatura.
Per mitigare questo rischio, sono obbligatori dispositivi di arresto del ritorno di fiamma ad alto flusso e valvole di ritegno per carichi pesanti. I limitatori standard spesso limitano il flusso di gas, causando proprio i problemi di fame che gli operatori cercano di evitare. Pertanto, l"attrezzatura di sicurezza deve essere esplicitamente dimensionata per gli elevati volumi di flusso richiesti dalle operazioni con lamiere pesanti, garantendo protezione senza compromettere le prestazioni.
Le operazioni manuali su lastre spesse richiedono un pesante tributo fisico all"operatore. L"intenso calore radiante, combinato con le velocità di spostamento estremamente lente richieste per l"acciaio spesso, rende difficile mantenere una mano ferma e una distanza di sicurezza costante sui tagli lunghi. La fatica si traduce direttamente in una scarsa qualità di taglio, scriccatura e perdita di penetrazione.
Quando si lavorano lastre di spessore superiore a 75 mm su lunghe distanze, il passaggio dagli strumenti manuali alle soluzioni meccanizzate diventa estremamente vantaggioso. L’utilizzo di un trattore rettilineo meccanizzato o di una configurazione CNC a ossitaglio rimuove l’elemento umano della fatica. Questi sistemi mantengono una velocità di spostamento e una distanza di sicurezza perfettamente costanti, garantendo un taglio regolare e di alta qualità mantenendo l"operatore al sicuro lontano dall"intensa zona termica.
Il successo del taglio del gas è un esercizio di fluidodinamica e termodinamica applicata. L'apparecchiatura deve fornire il volume di gas necessario e i materiali di consumo devono modellare tale volume in modo che corrisponda perfettamente alle dimensioni fisiche della piastra di acciaio. Ignorare queste realtà fisiche porta a scarsa qualità, spreco di risorse e condizioni di lavoro non sicure.
Per garantire risultati ottimali, attenersi alla seguente procedura:
Controllare lo spessore massimo della lamiera che si intende lavorare, tenendo conto del maggiore spessore effettivo di eventuali angoli di smusso.
Selezionare il gas combustibile termodinamicamente più appropriato per quello spessore specifico.
Scegli il tipo e la dimensione della punta corrispondenti in base alle tabelle tecniche del produttore.
Verificare che l"attrezzatura scelta possieda la capacità di flusso interno per supportare i volumi di gas richiesti senza morire di fame.
Effettuare tagli di prova su materiale di scarto dello stesso spessore per regolare l"intensità del preriscaldamento e le velocità di spostamento prima di impegnarsi nel pezzo finale.
R: È necessario fare riferimento alla tabella dei suggerimenti specifica del produttore dell"apparecchiatura. Abbina l"esatto spessore della piastra in acciaio alla tabella per assicurarti di selezionare il diametro corretto del foro dell"ossigeno. Ciò garantisce il volume del flusso di gas e la velocità del getto adeguati necessari per separare in modo pulito il materiale ed evacuare le scorie.
R: No. L"attrezzatura standard non ha il diametro interno del tubo necessario per far fluire l"enorme volume di ossigeno necessario per le piastre da 100 mm. Tentare ciò provoca carenza di flusso, cadute di pressione e guasti al taglio. Per le piastre spesse sono obbligatorie apparecchiature per carichi pesanti con passaggi interni del gas più grandi.
R: L"utilizzo di un ugello sovradimensionato comporta uno spreco significativo di ossigeno e gas combustibile. Il preriscaldamento eccessivo provoca una grave fusione e arrotondamento del bordo superiore, mentre il getto di ossigeno sovradimensionato crea un taglio molto più ampio del necessario, riducendo la precisione complessiva e aumentando il tempo di pulizia secondaria.
R: Il propano e il gas naturale hanno velocità di combustione molto più lente rispetto all"acetilene. Il design in due pezzi presenta una scanalatura interna incassata che crea una coppa protettiva. Ciò fissa la fiamma a combustione più lenta, impedendo al flusso di ossigeno di taglio ad alta velocità di spegnere la fiamma di preriscaldamento durante il funzionamento.
R: No. Una pressione eccessiva spinge troppo gas attraverso l"orifizio, creando una forte turbolenza del getto. Questa turbolenza distrugge la forma coerente del flusso di ossigeno, riducendo la qualità del taglio, allargando il taglio in modo imprevedibile e ostacolando effettivamente la capacità del getto di evacuare le scorie dal fondo del taglio.
R: I miscelatori a uguale pressione richiedono che sia l"ossigeno che il gas combustibile entrino a pressioni positive simili. I miscelatori con iniettore utilizzano il flusso di ossigeno ad alta velocità per creare un effetto Venturi, attirando il gas combustibile a bassa pressione nella miscela. Gli iniettori sono più sicuri e più stabili quando si utilizzano fonti di carburante a bassa pressione come il gas naturale.
R: I tagli angolati aumentano la distanza effettiva che il getto di ossigeno deve percorrere attraverso il metallo. Una smussatura di 45 gradi su una piastra da 50 mm rende lo spessore effettivo superiore a 70 mm. Gli operatori devono dimensionare la propria attrezzatura e regolare le portate in base a questo percorso diagonale più lungo, non allo spessore verticale della piastra.