
numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-09-14 Origine:motorizzato


Il taglio termico non ottimale comporta costi nascosti che minano rapidamente l’efficienza operativa in officina. L"eccessiva molatura post-taglio, gli elevati tassi di rilavorazione e lo spreco di gas consumabili rappresentano notevoli perdite di materiale e manodopera. I responsabili della produzione e gli ingegneri della saldatura bilanciano costantemente la produttività con precisione, sapendo che parametri calibrati in modo errato portano inevitabilmente a gravi distorsioni del calore, scorie eccessive e integrità metallurgica compromessa. Quando gli operatori indovinano la velocità di spostamento o utilizzano angoli errati, i tagli risultanti richiedono un pesante intervento meccanico prima che possa avvenire l"adattamento e la saldatura. La definizione di un quadro tecnico rigoroso per valutare il modo in cui la velocità di taglio, l"angolo della torcia e la selezione dell"attrezzatura determinano i risultati fornisce una base affidabile per standardizzare i parametri dell"officina. Considerando il processo di taglio termico come una precisa relazione matematica tra la dinamica dei gas e la velocità di spostamento, le officine di fabbricazione possono eliminare i colli di bottiglia a valle, ridurre gli sprechi di materiali di consumo e garantire una qualità delle parti costante in tutti i turni.
La velocità determina la qualità del taglio: deviare dalle velocità di viaggio ottimali provoca direttamente linee di trascinamento ritardate, fusione del bordo superiore e tenace aderenza delle bave.
Controlli dell"angolo Distribuzione del calore: mentre 90 gradi sono lo standard per i tagli diritti, sono necessari angoli di entrata o di uscita specifici (ad esempio, 30-40 gradi) per gestire il preriscaldamento e la penetrazione su spessori variabili.
Andatura eccessiva: le operazioni manuali affrettate compromettono la precisione; mantenere una presa salda e un ritmo controllato su un cannello da taglio manuale è essenziale per prevenire scriccature e tagli irregolari.
L"hardware amplifica la tecnica: velocità e angolo perfetti non possono compensare un cannello da taglio manuale instabile o un ugello da taglio degradato e non corrispondente.
Limitazioni intrinseche del processo: il taglio del gas non è universalmente applicabile; le parti piccole o i tagli strettamente annidati subiranno una distorsione termica indipendentemente dall"ottimizzazione dei parametri.
Un taglio ottimale presenta caratteristiche visive specifiche e misurabili che indicano che la reazione esotermica era perfettamente bilanciata. Il bordo superiore deve rimanere quadrato senza segni di fusione, arrotondamento o ribaltamento. La superficie tagliata deve essere liscia e mostrare linee di trascinamento diritte e quasi verticali che indicano che il getto di ossigeno ha eliminato l'acciaio fuso in modo efficiente. L'accumulo di scorie sul bordo inferiore dovrebbe essere minimo e facilmente rimovibile con una leggera raschiatura o con un singolo colpo di martello scalpellatore. Il raggiungimento di questi valori di riferimento dimensionali richiede una sincronizzazione precisa della velocità di spostamento, dell'intensità della fiamma di preriscaldamento e della pressione dell'ossigeno durante le operazioni di taglio del gas . Quando gli operatori ispezionano una lamiera appena tagliata, devono cercare una larghezza del taglio uniforme dall'alto verso il basso. Qualsiasi deviazione, come un taglio a campana o una scriccatura pesante, indica direttamente un guasto del parametro che deve essere corretto prima del taglio successivo.
Per stabilire una linea di base per l"ispezione visiva in officina, il personale addetto al controllo qualità dovrebbe valutare i seguenti elementi su ogni parte iniziale:
Nitidezza del bordo superiore e assenza di perline fuse.
Angolo della linea di trascinamento, che non deve superare i 10-15 gradi rispetto alla verticale sulla piastra standard.
Taglia la levigatezza del viso, controllando la presenza di striature profonde o dilavamenti.
Caratteristiche delle scorie del bordo inferiore, rilevando se le scorie sono porose e fragili o fortemente fuse con il metallo di base.
L"esposizione termica altera radicalmente la microstruttura dell"acciaio in lavorazione. La zona interessata dal calore (ZTA) si espande rapidamente quando il materiale assorbe calore eccessivo da una velocità di spostamento lenta o da una fiamma di preriscaldamento eccessivamente aggressiva. L"esposizione termica prolungata degrada le proprietà del materiale, causando potenzialmente indurimento localizzato, fragilità o crescita di granuli che indeboliscono l"area articolare. Gestire la velocità di viaggio riduce al minimo il tempo che il metallo trascorre a temperature elevate al di sopra del punto critico di trasformazione. Questo controllo rigoroso limita la larghezza della ZTA e preserva l"integrità meccanica del metallo di base, che è particolarmente critica quando si tagliano acciai ad alto tenore di carbonio o bassolegati soggetti a fessurazioni. Gli ingegneri della saldatura devono tenere conto di questa ZTA durante la successiva fase di saldatura, spesso richiedendo la rimozione del bordo indurito tramite molatura se i parametri di taglio termico non sono stati gestiti correttamente.
Le tolleranze di qualità dipendono fortemente dall"interazione tra il tipo di gas combustibile, lo spessore dell"acciaio e la geometria del taglio. L"acetilene brucia a una temperatura più elevata e più veloce del propano, alterando la velocità di viaggio richiesta e il tempo di preriscaldamento. L"acciaio più spesso richiede portate di ossigeno più elevate, dimensioni degli orifizi più grandi e velocità inferiori per garantire la completa penetrazione del getto di ossigeno. I tagli obliqui introducono dinamiche termiche complesse rispetto ai tagli diritti, poiché il getto angolato deve attraversare una sezione trasversale di acciaio più lunga. Queste variabili determinano le tolleranze di base per qualsiasi operazione specifica. Una tabella dei parametri che funziona perfettamente per una piastra da 1 pollice che utilizza acetilene fallirà completamente se applicata a una piastra da 2 pollici che utilizza gas naturale. Gli operatori devono regolare le proprie impostazioni in base alla fisica specifica della combinazione di materiale e gas di fronte a loro.
Gli operatori spesso tentano di massimizzare la velocità di spostamento per ridurre il consumo di manodopera e di gas, spingendo l"attrezzatura ai suoi limiti assoluti. Tuttavia, spingere la velocità oltre i limiti ottimali peggiora gravemente la qualità del taglio e introduce ingenti costi nascosti. I costi secondari delle rilavorazioni meccaniche, come la molatura, la fresatura o la lavorazione di bordi grezzi per ottenere un corretto adattamento, annullano rapidamente qualsiasi risparmio derivante da tempi di viaggio più rapidi. Valutare il rapporto costo-qualità significa dare priorità a un taglio netto e squadrato che elimini la lavorazione a valle rispetto alla velocità del taglio grezzo. Una parte che impiega il 10% in più per essere tagliata ma che non richiede alcuna rettifica post-taglio è infinitamente più redditizia di una parte tagliata alla massima velocità che richiede venti minuti di lavoro manuale con una smerigliatrice angolare.
La velocità di spostamento governa direttamente la velocità della reazione di ossidazione all"interno del taglio. Muoversi troppo velocemente interrompe la capacità del flusso di ossigeno di eliminare il materiale fuso e sostenere la reazione esotermica sul fondo della piastra. Le prove visive della corsa includono linee di trascinamento pesantemente trascinate, penetrazione incompleta dove il taglio non riesce a recidere il bordo inferiore e una caotica pioggia di scintille che ritorna verso l"operatore. L"operatore potrebbe perdere completamente il taglio, provocando gravi scriccature sul bordo inferiore che rovinano la parte. Al contrario, un movimento troppo lento satura eccessivamente il taglio con il calore delle fiamme di preriscaldamento. Ciò provoca un"eccessiva fusione del bordo superiore, arrotonda gli angoli e allarga inutilmente il taglio. Una velocità insufficiente produce inoltre scorie pesanti e fuse sul bordo inferiore, che richiedono la rimozione di una molatrice e sprecano costoso ossigeno da taglio.
Stato della velocità di viaggio | Sintomi visivi sul viso tagliato | Condizione del bordo inferiore | Impatto sul processo |
|---|---|---|---|
Troppo veloce | Forti linee di trascinamento ritardate, sgorbie profonde | Penetrazione incompleta, sezioni non tagliate | Perdita di taglio, elevata rilavorazione, parti scartate |
Ottimale | Linee di trascinamento diritte e quasi verticali | Bava fragile minima e facilmente rimovibile | Taglio pulito, pronto per l"installazione immediata |
Troppo lento | Bordo superiore fuso, taglio largo e irregolare | Scoria pesante e fusa saldata al metallo base | Gas di scarto, ZTA espansa, necessaria macinazione pesante |
L"intero processo di ossidazione dipende fortemente dalla purezza dell"ossigeno da taglio. La purezza deve rimanere pari o superiore alla soglia del 99,5% per prestazioni ottimali e un taglio pulito. I contaminanti presenti nell"apporto di ossigeno, anche in tracce, ostacolano la reazione esotermica necessaria per bruciare l"acciaio. Un calo di purezza pari solo allo 0,5% riduce significativamente la velocità di taglio massima ottenibile, spesso fino al 10-15%. Questo leggero degrado aumenta anche l"aderenza delle scorie e provoca una superficie di taglio più ruvida, costringendo gli operatori a rallentare ulteriormente e a dedicare maggiori sforzi alla pulizia post-taglio. I sistemi di ossigeno sfuso e i collettori delle bombole devono essere mantenuti rigorosamente per evitare che l"umidità o la contaminazione atmosferica degradino la fornitura di gas.
Per mantenere la purezza dell"ossigeno e la dinamica del flusso ottimali, le strutture dovrebbero implementare i seguenti controlli:
Testare regolarmente le perdite di tutti i collegamenti e i tubi flessibili del collettore per evitare l"aspirazione atmosferica.
Assicurarsi che i regolatori siano adeguatamente dimensionati per le portate richieste, evitando cadute di pressione durante i tagli prolungati.
Spurgare completamente le linee prima di iniziare un turno per rimuovere eventuali residui di umidità o miscele di gas.
Monitorare la telemetria del serbatoio per evitare di aspirare dal fondo della fornitura di liquido dove le impurità possono concentrarsi.
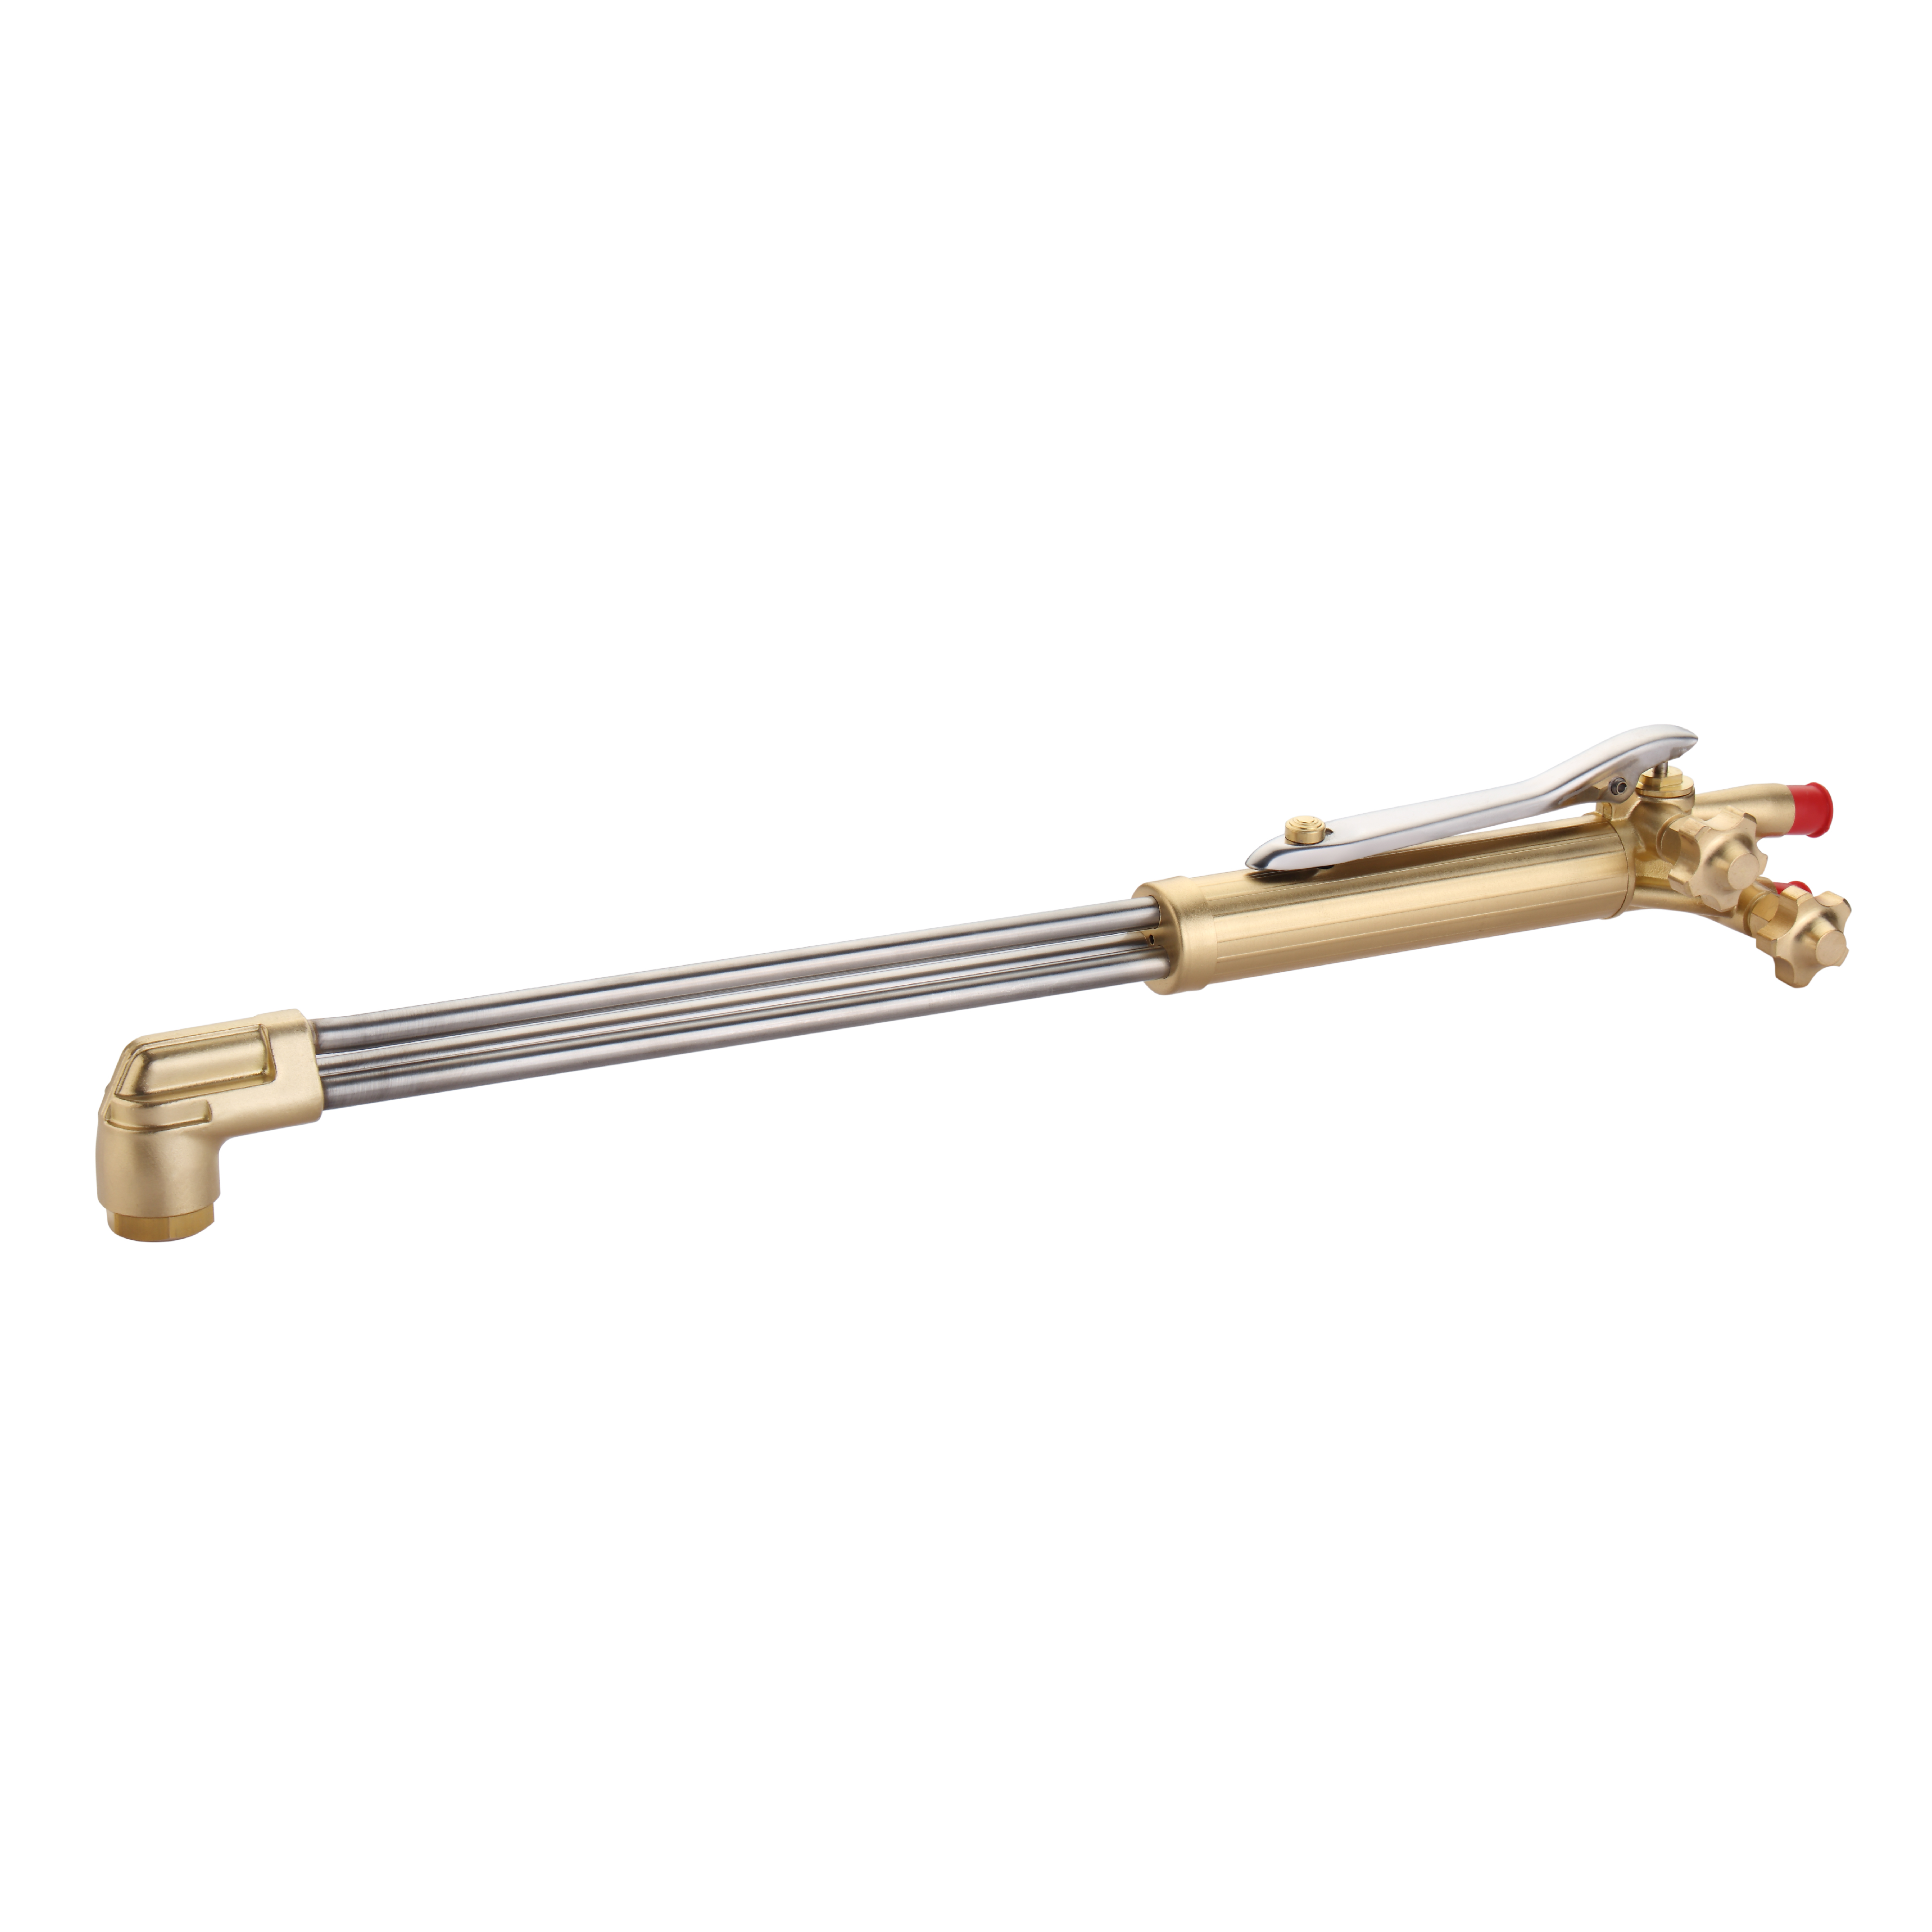
L'angolo della torcia determina esattamente il modo in cui le fiamme di preriscaldamento e il getto di ossigeno ad alta velocità penetrano nel materiale. Un angolo perpendicolare di 90 gradi rimane il requisito di base assoluto per i tagli diritti standard di piastre spesse. Questo orientamento verticale garantisce che il getto di ossigeno pulisca il solco in modo efficiente e spinga le scorie fuse direttamente verso il basso. Tuttavia, applicazioni specifiche richiedono un'angolazione direzionale intenzionale. Inclinare il cannello da taglio in avanti nel taglio con un angolo di anticipo di 30-40 gradi aiuta a preriscaldare il taglio su sezioni più spesse, consentendo alla reazione di iniziare più rapidamente. Gli angoli di uscita, dove la punta punta indietro verso il taglio completato, sono generalmente riservati a specifiche routine di sfondamento o applicazioni di scriccatura in cui lo spostamento del materiale ha la priorità rispetto a un taglio pulito e quadrato.
Quando si imposta un taglio dritto standard su acciaio dolce, gli operatori devono seguire queste regole di posizionamento:
Squadrare la punta esattamente a 90 gradi rispetto alla superficie della piastra utilizzando una squadra da macchinista per configurazioni meccanizzate.
Regolare la distanza di sicurezza in modo che i coni di preriscaldamento interni si trovino appena sopra la superficie della piastra, in genere da 1/8 a 3/16 di pollice.
Mantenere questo angolo esatto e la distanza di sicurezza per tutta la lunghezza del taglio per evitare divergenze del taglio.
I tagli obliqui complicano gravemente la dinamica termica del processo di taglio. Aumentando l"angolo della torcia per creare una smussatura di 45 gradi si aumenta fisicamente lo spessore effettivo del materiale che il flusso di ossigeno deve penetrare. Una piastra da 1 pollice tagliata con un angolo di 45 gradi presenta una sezione trasversale di 1,41 pollici al getto di ossigeno. Questa realtà fisica richiede velocità di viaggio significativamente più lente e pressioni di ossigeno più elevate. Il preriscaldamento ausiliario diventa assolutamente necessario per smussi ripidi o lamiere pesanti. L"utilizzo di una torcia ossitaglio con preriscaldamento aggiuntivo direttamente davanti alla testa di taglio primaria migliora significativamente la velocità di taglio aumentando la temperatura del metallo di base prima che l"ossigeno da taglio lo raggiunga. Questa tecnica a doppia torcia offre un miglioramento della velocità fino al 100% ad angoli ripidi di 70 gradi e fino al 50% ad altri angoli acuti, evitando che il taglio fallisca a metà della lamiera.
Il taglio manuale introduce incongruenze umane intrinseche che degradano la qualità del taglio. L"affaticamento della presa, i micro-balbetti e la respirazione irregolare interrompono il movimento fluido necessario per un taglio pulito e continuo. I bruciatori di binari meccanizzati, le smussatrici di tubi o le macchine per profilatura CNC eliminano completamente queste variabili, fornendo velocità di viaggio controllate e costanti e distanze di stallo rigide. La mitigazione delle incoerenze nelle operazioni manuali richiede una tecnica fisica rigorosa. Gli operatori devono mantenere una presa salda, bloccare i gomiti e utilizzare la posizione di tutto il corpo per gestire il ritmo anziché semplicemente muovere i polsi. L"implementazione di guide fisiche, bordi dritti o l"utilizzo di ruote distanziatrici aiuta a imitare la consistenza meccanizzata, stabilizza l"altezza della torcia e impedisce alla punta di immergersi nella pozza di fusione.
La scelta dell'hardware influisce direttamente sulla fluidodinamica dei flussi di gas. Il design dell'ugello di taglio deve corrispondere perfettamente allo specifico gas combustibile utilizzato in officina. Acetilene, propano, gas naturale e propilene possiedono temperature di fiamma, profili di distribuzione del calore e rapporti ossigeno-combustibile molto diversi. L'uso di un ugello per propano in due pezzi con acetilene interrompe la chimica della fiamma, causando ritorni di fiamma e tempi di preriscaldamento scadenti. Inoltre, gli operatori devono correlare rigorosamente la dimensione dell'orifizio dell'ugello con lo spessore della piastra di acciaio. Un ugello sovradimensionato spreca enormi quantità di gas, scioglie i bordi superiori e crea un taglio ampio e sciatto. Un ugello sottodimensionato non dispone del volume di ossigeno e dell'energia cinetica necessari per eliminare le scorie fuse dal fondo del taglio, con conseguenti tagli incompleti e scorie pesanti.
Tipo di gas combustibile | Requisiti di progettazione dell"ugello | Caratteristiche di preriscaldamento |
|---|---|---|
Acetilene | Monopezzo, faccia piatta, orifizi forati | Calore intenso e concentrato, penetrazione rapida |
Propano/GPL | Inserto scanalato in due pezzi, punta incassata | Ampia diffusione del calore, eccellente per la smussatura |
Gas naturale | Due pezzi, cavità profonda, scanalature preriscaldate pesanti | Tempi di inizio più lenti, faccia dal taglio molto pulito |
Le condizioni dell"attrezzatura determinano le prestazioni di base. Accumuli di spruzzi, incrostazioni di carbonio o scanalature degli ugelli danneggiate distorcono istantaneamente il getto di ossigeno ad alta velocità. Un getto distorto crea un taglio irregolare, linee di trascinamento irregolari e spinge le scorie su un lato del taglio. Una volta che l"ugello viene fisicamente compromesso da un colpo della punta o da schizzi pesanti, le regolazioni della velocità e dell"angolo diventano completamente inutili. L"ispezione e la pulizia regolari degli orifizi degli ugelli utilizzando detergenti per punte adeguati sono obbligatorie per mantenere la qualità del taglio e prevenire il flusso di gas turbolento. Se il pulitore per punte non scorre agevolmente attraverso l"orifizio di taglio centrale, l"ugello deve essere scartato e sostituito immediatamente.
L’ossitaglio presenta limitazioni fisiche distinte per quanto riguarda l’apporto di calore totale. Piccole superfici soffrono di una rapida saturazione termica perché il calore delle fiamme di preriscaldamento non ha nessun posto dove dissiparsi. Il taglio di piccole parti, strisce strette o profili ravvicinati produce risultati di scarsa qualità, spesso definiti in officina come tagli spazzatura. Il materiale non ha la massa termica necessaria per assorbire e distribuire il calore intenso, causando gravi deformazioni, piegamenti e scioglimento dei bordi indipendentemente dalle impostazioni perfette della torcia. Quando i rischi di distorsione termica superano le capacità del processo, diventano necessarie tecnologie alternative come il taglio al plasma ad alta definizione o il laser a fibra per mantenere la precisione dimensionale sui componenti di piccole dimensioni.
Per mitigare la distorsione durante il taglio di profili più piccoli con ossitaglio, programmatori e operatori possono utilizzare tecniche specifiche:
Implementare falde acquifere o spruzzi d"acqua per dissetare rapidamente la lamiera dietro il taglio.
Utilizzare tecniche di taglio saltato o taglio a catena per distribuire il calore in modo uniforme su tutta la piastra.
Lascia delle piccole linguette sulle parti annidate per mantenerle ancorate allo scheletro principale fino al completamento del raffreddamento.
Ridurre l"intensità della fiamma di preriscaldamento al minimo assoluto necessario per sostenere il taglio.
Una qualità costante su più turni richiede procedure standardizzate e documentate. Le strutture dovrebbero implementare rigorosi controlli dei parametri per documentare e applicare grafici di velocità, pressione e angolo. Questi grafici devono essere visualizzati in modo ben visibile e classificati in base allo spessore del materiale, al tipo di taglio e al tipo di carburante. La valutazione del ritorno sull"investimento implica il confronto tra la formazione degli operatori e gli aggiornamenti delle apparecchiature. Migliorare le competenze degli operatori manuali con un ritmo costante e una corretta configurazione migliora la qualità di base. Tuttavia, investire in carrelli di taglio semiautomatici o bruciatori a cingoli elimina completamente le variabili umane in termini di velocità e angolo, garantendo precisione ripetibile e riducendo drasticamente le ore spese nella rettifica post-taglio.
La qualità del taglio del gas si basa su una stretta relazione matematica tra velocità di spostamento, angolo della torcia e dinamica dell"ossigeno. Il mancato controllo anche di una sola di queste variabili si traduce inevitabilmente in costose rilavorazioni meccaniche, parti scartate e materiali di consumo sprecati. I team di approvvigionamento e di progettazione dovrebbero dare la priorità ai carrelli di taglio meccanizzati e agli ugelli specifici per gas di alta qualità prima di tentare di risolvere i problemi relativi alla tecnica dell"operatore. Per migliorare immediatamente la qualità del taglio e ridurre le rilavorazioni in officina, implementare le seguenti azioni:
Condurre un audit di base delle attuali pressioni del gas, dei livelli di purezza dell"ossigeno e delle condizioni del regolatore in tutte le stazioni di taglio.
Standardizzare la selezione degli ugelli rimuovendo dall"officina tutti gli ugelli non corrispondenti o danneggiati e rilasciando nuovi materiali di consumo specifici per il gas.
Implementare uno studio temporale sulla rettifica post-taglio per identificare quali spessori o operatori specifici generano il maggior numero di rilavorazioni.
Utilizza bruciatori di binari meccanizzati per tutti i tagli rettilinei superiori a 24 pollici per eliminare le variazioni manuali di velocità.
R: Muoversi troppo velocemente restringe il taglio e provoca una penetrazione incompleta. Muoversi troppo lentamente allarga il taglio e provoca un"eccessiva fusione del bordo superiore.
R: Utilizzare 90 gradi per tagli diritti standard. Un leggero angolo in avanti di 5-10 gradi aiuta i materiali più sottili a spingere in avanti le scorie. Un angolo di attacco di 30-40 gradi aiuta a preriscaldare le sezioni più spesse.
R: Le scorie pesanti e fuse sono generalmente causate da un movimento troppo lento, dall"utilizzo di un ugello di taglio sovradimensionato o dall"applicazione di una pressione di taglio dell"ossigeno insufficiente.
R: La purezza inferiore al 99,5% riduce drasticamente la velocità della reazione di ossidazione. Ciò costringe l"operatore a rallentare e si traduce in tagli grossolani e con molta bava.
R: No. Un ugello danneggiato distorce il flusso di ossigeno da taglio. Angolare la torcia non farà altro che esacerbare il taglio irregolare e la dinamica caotica del flusso di gas.
R: Le parti piccole non hanno la massa necessaria per dissipare l"elevato apporto di calore del processo di ossitaglio. Ciò porta alla saturazione termica e alla distorsione inevitabile, soprattutto quando i tagli sono strettamente annidati.