
numero Sfoglia:126 Autore:Editor del sito Pubblica Time: 2026-08-21 Origine:motorizzato


La scarsa qualità dei bordi nelle operazioni di trattamento termico comporta costi operativi nascosti che erodono rapidamente i margini di profitto. Quando gli operatori producono tagli con scorie pesanti, scriccature marcate o bordi superiori arrotondati, costringono i reparti a valle a operazioni secondarie obbligatorie. Rettifica, fresatura e rilavorazioni estese diventano fasi necessarie prima ancora che la saldatura o l"assemblaggio finale possano iniziare. Queste azioni correttive consumano preziose ore di manodopera e consumano rapidamente i materiali di consumo abrasivi.
Una qualità dei bordi incoerente è raramente un guasto a variabile singola. In genere deriva da un netto disallineamento tra le condizioni dell"apparecchiatura, le impostazioni dei parametri e l"esecuzione dell"operatore. Una macchina perfettamente calibrata produrrà comunque bordi frastagliati se i materiali di consumo sono usurati o le pressioni del gas non sono corrette. Gli operatori devono comprendere come queste variabili interagiscono per mantenere un flusso di ossigeno stabile e ad alta velocità.
Abbiamo bisogno di un quadro sistematico per diagnosticare i difetti dei bordi e ottimizzare il processo di taglio del gas . Concentrandosi su una valutazione rigorosa delle apparecchiature, una gestione rigorosa dei materiali di consumo e un controllo preciso dei parametri, gli operatori possono ottenere costantemente risultati quasi netti. Questo approccio elimina rilavorazioni non necessarie e semplifica l'intero flusso di lavoro di fabbricazione.
Precisione dei consumabili: le condizioni e l"esatto dimensionamento dell"ugello di taglio determinano l"aerodinamica del flusso di ossigeno; Gli ugelli non corrispondenti o usurati sono la causa principale delle irregolarità del taglio.
Sinergia dei parametri: per ottenere un bordo privo di scorie è necessario uno stretto equilibrio tra l"intensità della fiamma di preriscaldamento, la pressione dell"ossigeno di taglio e la velocità di spostamento rispetto allo spessore della lamiera.
La purezza del gas è importante: anche un calo dell"1% nella purezza dell"ossigeno può ridurre la velocità di taglio fino al 25% e aumentare significativamente l"aderenza della bava, incidendo sull"ortogonalità complessiva del bordo.
Standardizzazione anziché intuizione: il passaggio dalle congetture dell"operatore alle tabelle di taglio documentate e specifiche per il materiale riduce i rischi di implementazione e garantisce una qualità ripetibile in tutti i cicli di produzione.
Gli standard di settore definiscono un taglio di alta qualità attraverso specifiche metriche visive e dimensionali. Un taglio superiore presenta un bordo superiore perfettamente quadrato con fusione o arrotondamento minimo. La superficie di taglio stessa deve rimanere liscia, mostrando linee di resistenza quasi verticali che indicano la velocità di viaggio e la pressione del gas ottimali. Inoltre, il bordo inferiore deve essere affilato e completamente privo di scorie tenaci o accumuli di bava. Il raggiungimento di questi criteri garantisce che la parte sia immediatamente pronta per le successive fasi di fabbricazione senza intervento manuale.
Gli operatori sul campo cercano indicatori specifici direttamente dal tavolo. Se una parte richiede un martello scalpellatore per rimuovere la bava inferiore, i parametri di taglio non sono riusciti. Un taglio corretto consente alle scorie di cadere naturalmente o di essere rimosse con la mano guantata. La larghezza del taglio dovrebbe rimanere uniforme dalla superficie superiore a quella inferiore, indicando che il flusso di ossigeno ha mantenuto la sua forma cilindrica attraverso l"intero spessore della piastra.
La natura termica del processo crea intrinsecamente una zona termicamente alterata (HAZ) lungo il bordo tagliato. Fiamme di preriscaldamento eccessive o velocità di marcia inutilmente lente pompano il calore in eccesso nel materiale di base. Questo apporto termico in eccesso allarga significativamente la ZTA. Una ZTA più ampia può alterare la microstruttura localizzata dell"acciaio, creando bordi induriti che complicano le operazioni di saldatura, foratura o lavorazione a valle. Il controllo dell"apporto di calore è obbligatorio per mantenere l"integrità strutturale del metallo base.
Quando si tagliano acciai ad alto tenore di carbonio o legati, la velocità di raffreddamento che segue il taglio determina la durezza del tagliente. Se gli operatori fanno funzionare la torcia troppo lentamente, saturano la piastra di calore. Il successivo rapido raffreddamento da parte della piastra fredda circostante agisce come un raffreddamento, indurendo il bordo. Ciò richiede agli operatori a valle di rallentare le velocità di avanzamento per non rischiare di rompere gli utensili in metallo duro. Le velocità di viaggio adeguate riducono al minimo questa saturazione termica.
La qualità dei bordi funziona come una metrica finanziaria diretta in officina. Considerare i risparmi teorici sui costi ottenuti eliminando completamente la molatura post-taglio. Quando gli operatori producono bordi puliti e squadrati direttamente dal tavolo, evitano ore di lavoro manuale e risparmiano sui dischi abrasivi. Il posizionamento del taglio termico ottimizzato come fattore principale di miglioramento del margine cambia il modo in cui gli operatori affrontano le loro routine di configurazione quotidiane.
Ogni minuto trascorso a rettificare un bordo smussato per riportarlo in squadra è un minuto perso nell"area di saldatura. Le officine di fabbricazione spesso sottovalutano il carico di lavoro derivante dalle rilavorazioni. Tenendo traccia delle ore spese per la pulizia secondaria, la direzione può facilmente giustificare il tempo dedicato alla formazione degli operatori sulla corretta configurazione della torcia e sul controllo dei parametri. La qualità presso la testa della torcia equivale alla redditività presso il bacino di spedizione.
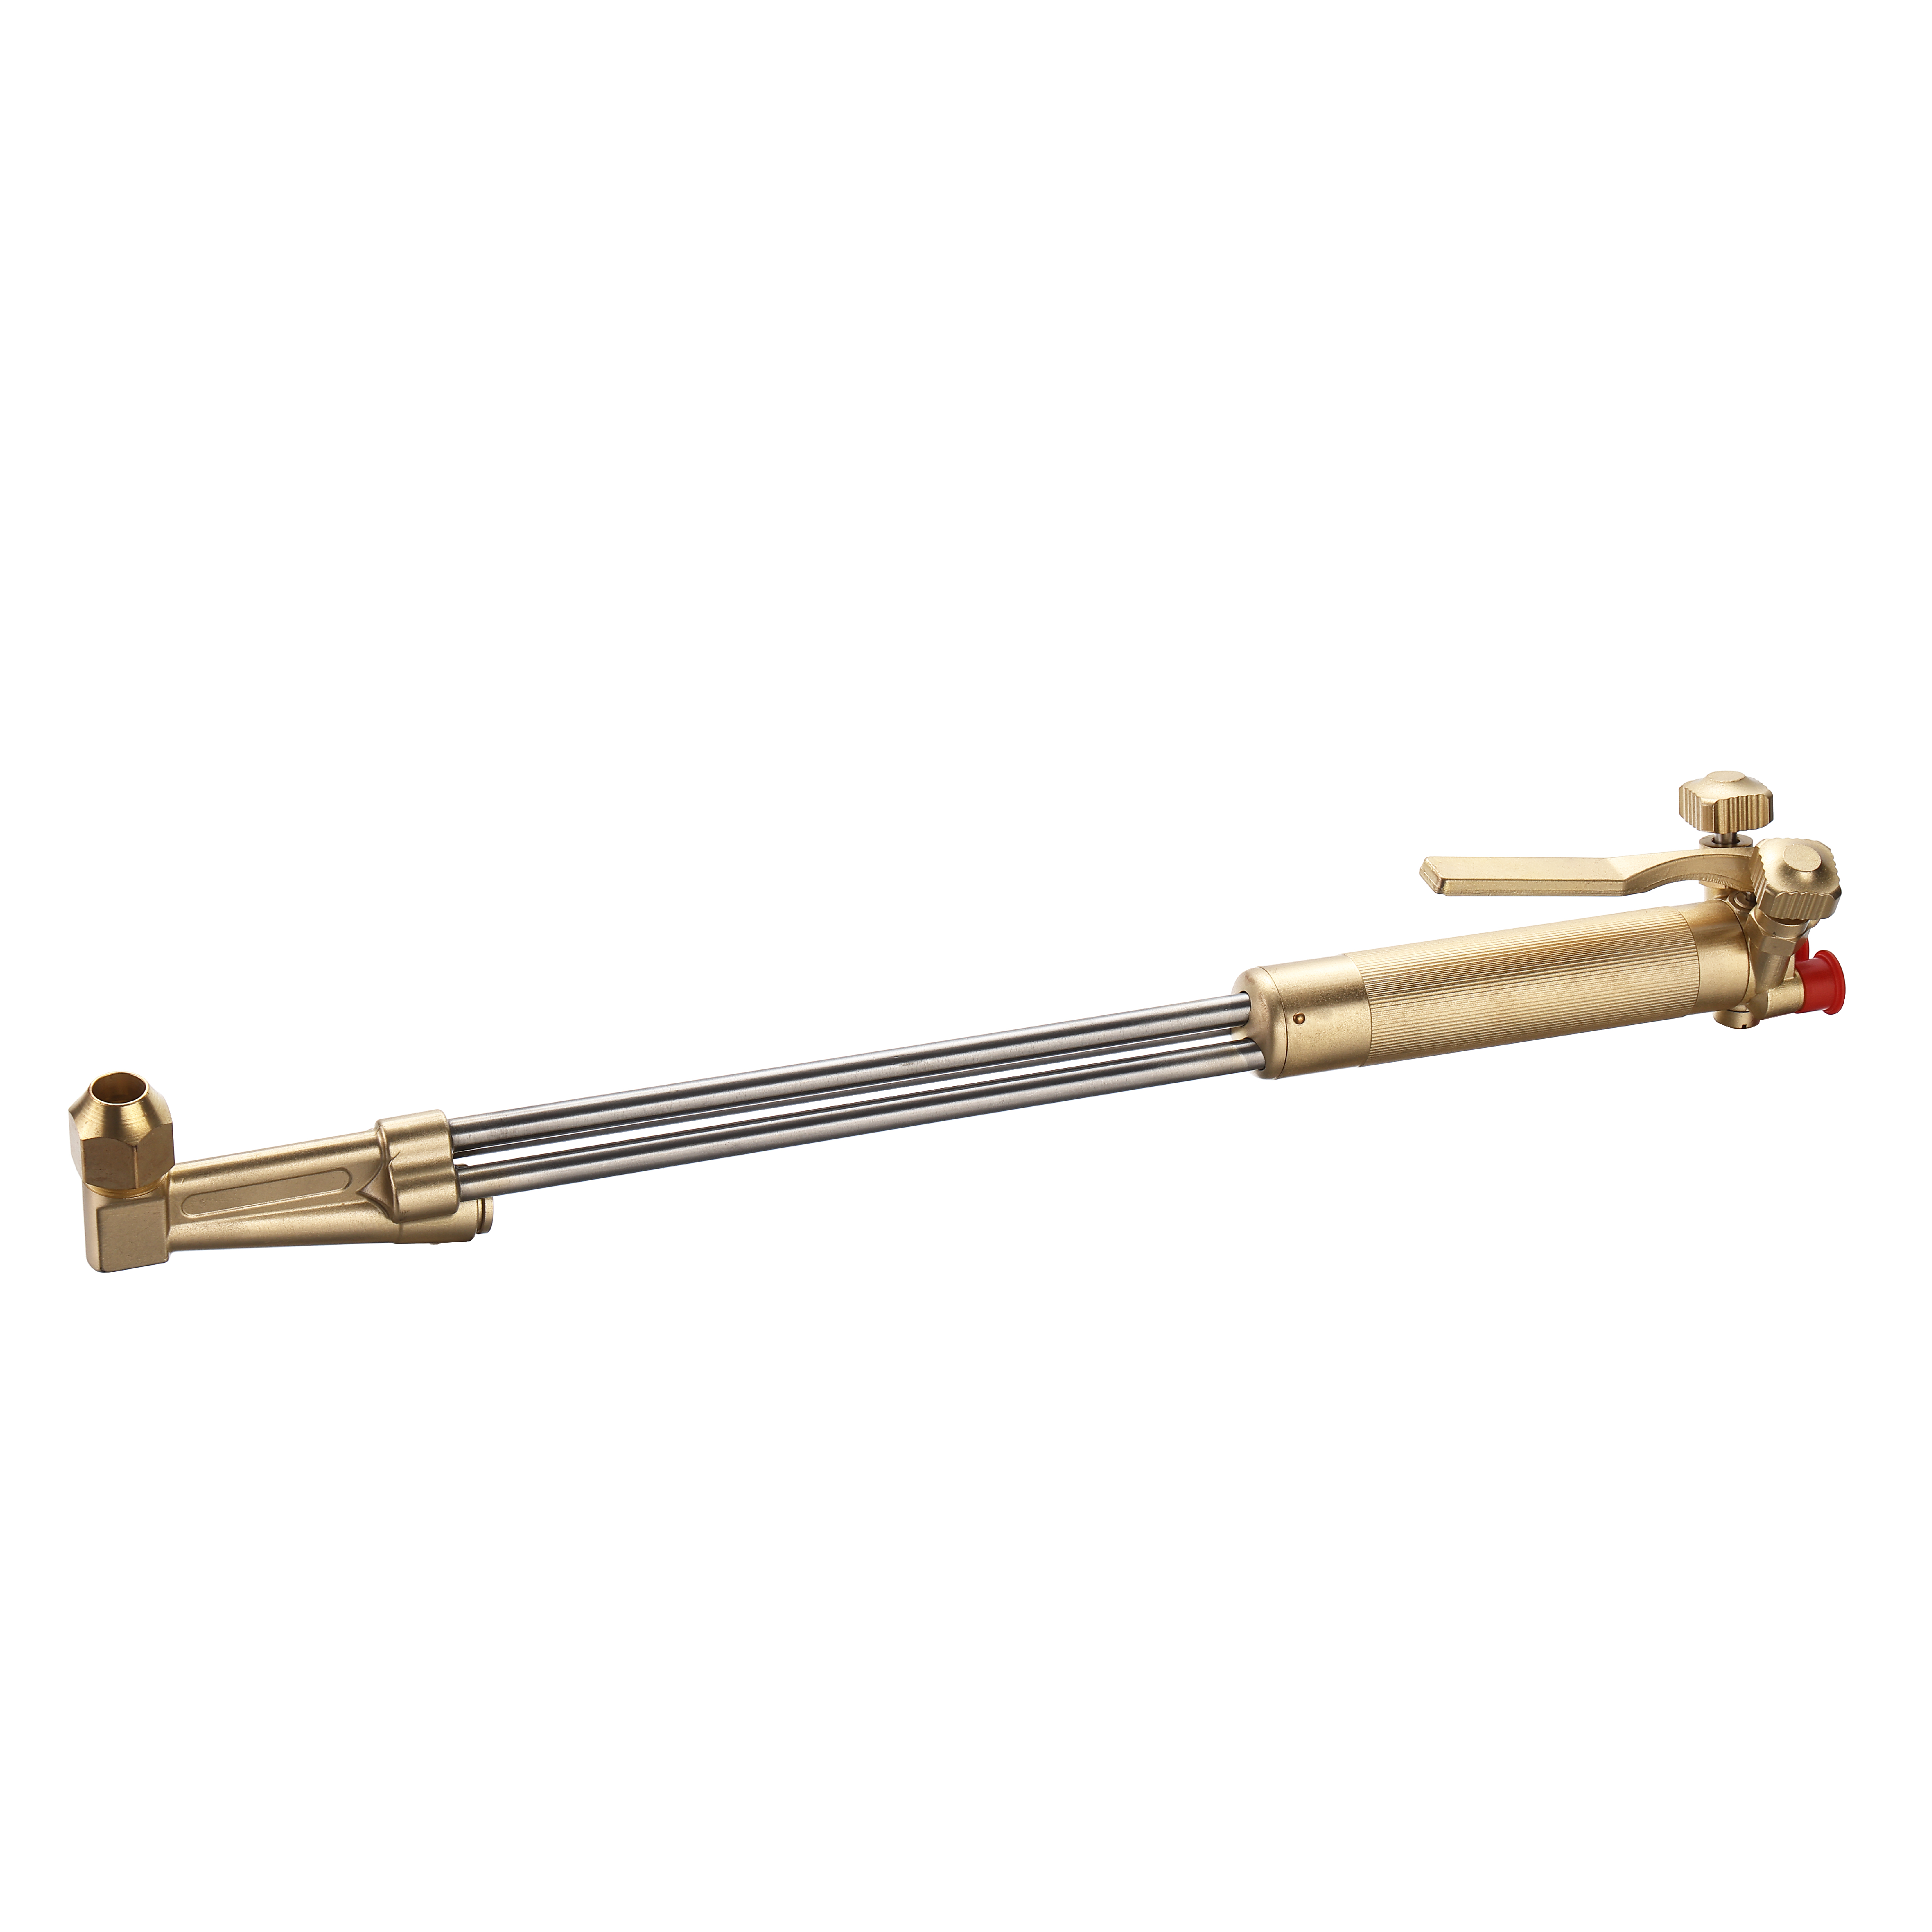
La scelta dell"attrezzatura costituisce la base della qualità dei bordi. Le torce manuali offrono flessibilità per le riparazioni sul campo, mentre le torce per macchina diritte forniscono la rigida stabilità necessaria per le configurazioni automatizzate. Le torce meccanizzate per impieghi gravosi gestiscono richieste di produzione continua e lastre più spesse. Gli operatori devono valutare i meccanismi di miscelazione del gas all"interno di questi strumenti. I design Tip-Mix miscelano i gas direttamente nel materiale di consumo, offrendo una resistenza al ritorno di fiamma superiore. I design con miscelazione del cannello miscelano i gas più in alto nella canna, il che può influire sulla stabilità della fiamma sotto carichi di pressione variabili.
La scelta della corretta torcia da taglio garantisce un'erogazione affidabile del gas al pezzo in lavorazione. Una torcia con perdite interne o superfici di appoggio danneggiate non produrrà mai un taglio netto, indipendentemente dall'abilità dell'operatore. Il test regolare della pressione del corpo della torcia è un compito di manutenzione non negoziabile. Se le valvole sembrano allentate o il flusso di gas aumenta, la torcia richiede un'immediata ricostruzione o sostituzione.
L"ingegneria dietro il consumabile influenza direttamente la fluidodinamica del flusso di ossigeno. Gli ugelli standard presentano un foro dritto, adatto per lavori generici su materiali più sottili. Gli ugelli divergenti, tuttavia, utilizzano una geometria interna in espansione. Questo design consente all"ossigeno da taglio di raggiungere velocità supersoniche mantenendo un getto stretto e coeso. I design divergenti ad alta velocità sono essenziali per ottenere facce lisce su piastre più spesse.
La fluidodinamica del getto di ossigeno supersonico che esce dal consumabile è altamente sensibile alla geometria interna. Se il foro interno viene graffiato o danneggiato, all"interno del flusso di gas si formano onde d"urto. Queste onde d’urto portano a una divergenza prematura dei getti e a gravi turbolenze. Un getto turbolento crea un taglio più ampio e ruvido e aumenta la probabilità di gravi scriccature sulla faccia.
L"ugello deve restringere e accelerare il flusso di ossigeno per mantenere un getto perfettamente cilindrico. Questa forma coesiva è necessaria per tagliare un taglio stretto e parallelo attraverso l"intero spessore dell"acciaio. Qualsiasi ostruzione, anche gli schizzi microscopici, interrompono questo flusso laminare. Gli operatori devono trattare questi materiali di consumo come strumenti di precisione e non come strumenti smussati.
La corrispondenza della dimensione dell'orifizio allo spessore specifico del materiale è un requisito rigoroso. Gli operatori spesso commettono l'errore di installare un ugello di taglio sovradimensionato nel tentativo maldestro di tagliare più velocemente. Questa pratica in realtà degrada l’ortogonalità dei bordi, crea un’eccessiva fusione del bordo superiore e spreca ossigeno costoso. Un quadro decisionale adeguato si basa rigorosamente sulle tabelle di taglio del produttore, garantendo che il diametro dell'orifizio fornisca l'esatto volume di ossigeno richiesto per ossidare in modo efficiente lo spessore specifico della piastra.
L"uso di una punta sottodimensionata è altrettanto problematico. Priva il taglio di ossigeno, provocando una penetrazione incompleta e una pesante scia di scorie. Gli operatori devono verificare lo spessore della piastra con un calibro e selezionare la dimensione della punta corrispondente dalla tabella. Le congetture non hanno posto in un ambiente di fabbricazione professionale.
L"orifizio centrale dell"ossigeno di taglio deve rimanere perfettamente concentrico con le porte circostanti della fiamma di preriscaldamento. Piccoli disallineamenti strutturali o difetti di produzione nel materiale di consumo causano variazioni direzionali nella qualità dei bordi. Se le fiamme di preriscaldamento sono asimmetriche, il bordo tagliato apparirà intatto quando si viaggia in una direzione ma mostrerà gravi scriccature o scorie quando il percorso di taglio cambia angolo.
La produzione di precisione del materiale di consumo garantisce una distribuzione uniforme del calore indipendentemente dalla direzione di marcia. Quando gli operatori installano una nuova punta, devono accendere la fiamma di preriscaldamento e ispezionare visivamente la lunghezza del cono. Se un lato dell"anello di preriscaldamento è visibilmente più lungo o più corto del resto, la punta è difettosa e causerà una smussatura direzionale.
La definizione di criteri rigorosi per la sostituzione dei materiali di consumo previene il graduale degrado della qualità. L"accumulo di schizzi sul viso, l"incavo dell"orifizio centrale o i microscopici graffi interni interrompono immediatamente il flusso laminare del gas. Gli operatori dovrebbero ispezionare i materiali di consumo quotidianamente. Una volta che il flusso di ossigeno perde la sua forma cilindrica o le fiamme di preriscaldamento diventano irregolari, il materiale di consumo deve essere sostituito.
Spingere le parti usurate oltre la loro durata utile comporta sempre costose rilavorazioni che superano il costo di una nuova punta. Un semplice test visivo prevede l"accensione dell"ossigeno da taglio senza la fiamma di preriscaldamento. Il flusso di ossigeno dovrebbe apparire come un cilindro diritto e stretto. Se si apre a ventaglio o schizza, la punta è compromessa.
Per ottenere un taglio netto è necessario bilanciare il rapporto tra ossigeno di preriscaldamento e gas combustibile con la pressione dell"ossigeno di taglio. La fiamma di preriscaldamento deve portare l"acciaio esattamente alla temperatura di accensione senza fondere eccessivamente la superficie superiore. Una volta iniziato il taglio, la fluidodinamica del flusso di ossigeno da taglio prende il sopravvento. Una pressione eccessiva provoca forti turbolenze, con conseguente scriccatura profonda lungo la superficie di taglio.
Al contrario, una pressione troppo bassa non riesce a eliminare le scorie fuse dal taglio, lasciando una solida saldatura di scorie lungo il bordo inferiore. Gli operatori devono impostare le pressioni con il flusso del gas (pressione dinamica), non statica. La lettura della pressione statica diminuirà in modo significativo una volta aperta la valvola della torcia, determinando un taglio sottopressurizzato.
La velocità di spostamento determina l"angolo delle linee di trascinamento sulla faccia di taglio. Un taglio troppo veloce provoca linee di trascinamento, scintille che deviano verso l"alto e una penetrazione potenzialmente incompleta. Il flusso di ossigeno semplicemente non riesce a tenere il passo con il movimento della macchina. Un taglio troppo lento comporta un apporto di calore eccessivo. Ciò provoca una grave fusione del bordo superiore, tagli insolitamente ampi e bava inferiore tenace che richiede una pesante macinazione per essere rimossa.
Gli operatori devono calibrare la velocità osservando la scia di scintilla che esce dal fondo della piastra. Le scintille dovrebbero cadere verso il basso o spostarsi leggermente (circa 10-15 gradi) dietro la direzione di marcia. Se le scintille sparano in avanti, la velocità è troppo lenta. Se trascinano molto, la velocità è troppo elevata.
Mantenere una distanza costante tra il materiale di consumo e il pezzo è obbligatorio per garantire l"ortogonalità dei bordi. Se la distanza di stallo varia, il focus del preriscaldamento cambia, alterando dinamicamente la larghezza del taglio. Nelle configurazioni meccanizzate, i sistemi di controllo dell"altezza capacitivi o di tensione sono necessità assolute. Questi sistemi regolano attivamente l"altezza delle piastre deformate, prevenendo la smussatura dei bordi e garantendo che il flusso di ossigeno rimanga perfettamente perpendicolare alla superficie del materiale durante l"intero programma.
Per le operazioni manuali, gli operatori devono utilizzare ruote guida o molle distanziatrici per mantenere un"altezza stabile. Il taglio a mano libera senza guida garantisce quasi un bordo ondulato e smussato. I coni interni della fiamma di preriscaldamento dovrebbero trovarsi appena sopra la superficie della piastra, in genere da 1/8 a 3/8 di pollice, a seconda del gas combustibile utilizzato.
Il funzionamento simultaneo di più torce introduce dinamiche di flusso complesse. Le cadute di pressione attraverso un collettore condiviso possono facilmente privare le singole stazioni di ossigeno o gas combustibile. Quando una stazione perfora, l"improvvisa caduta di pressione può estinguere o alterare le fiamme sulle stazioni adiacenti. La regolazione localizzata della pressione in ciascuna stazione è necessaria per mantenere portate costanti.
Gli operatori devono bilanciare il sistema in modo dinamico per garantire che ogni stazione produca la stessa qualità dei bordi su tutto il portale. Ciò richiede l"impostazione delle pressioni mentre tutte le torce funzionano simultaneamente. Se non si tiene conto delle molteplici cadute di pressione, le torce esterne producono scorie pesanti mentre le torce interne tagliano in modo pulito.
La scelta del gas combustibile influenza in modo significativo i tempi di preriscaldamento e le caratteristiche del bordo. L"acetilene fornisce la temperatura di fiamma più elevata e il preriscaldamento più rapido, risultando in una ZTA ristretta. Tuttavia, comporta costi più elevati e rigide norme di sicurezza relative alla pressione della linea. Propano e gas naturale offrono temperature di fiamma più basse e zone di preriscaldamento più ampie. Sebbene abbiano tempi di sfondamento più lenti, spesso producono un bordo superiore più pulito su sezioni più spesse perché sono meno inclini a sciogliere l"angolo superiore del taglio.
Il propilene si trova tra l"acetilene e il propano in termini di potenza termica. Offre una perforazione più rapida del propano ma è più sicuro da collegare a pressioni più elevate rispetto all"acetilene. Il gas specifico scelto determina il tipo di materiale di consumo richiesto. Gli operatori non possono mescolare e abbinare i suggerimenti; una punta di acetilene utilizzata con propano farà morire di fame la fiamma e scoppierà continuamente.
Gli operatori devono inquadrare la decisione sul gas combustibile in base al loro specifico ambiente di produzione. I combustibili alternativi come il propano potrebbero ridurre i costi diretti del gas per bombola, ma potrebbero aumentare i tempi di ciclo complessivi a causa di routine di perforazione più lunghe. Inoltre, gas diversi richiedono design dei consumabili completamente diversi, ad esempio ugelli in due pezzi per il propano e ugelli in un unico pezzo per l"acetilene.
Il gas più economico non sempre garantisce il costo per taglio più basso se si tiene conto della manodopera e del tempo di ciclo. Un negozio che elabora migliaia di scorciatoie ogni giorno potrebbe trarre vantaggio dalla perforazione rapida dell"acetilene. Un cantiere navale che esegue tagli lunghi e continui su lamiere spesse potrebbe trovare il propano più economico e in grado di produrre un bordo superiore più affilato.
L"ossigeno ad elevata purezza è la linfa vitale del processo di ossidazione termica. La reazione chimica esotermica si basa sulla purezza dell"ossigeno pari al 99,5% o superiore. Le impurità agiscono come isolanti termici, degradando drasticamente la faccia tagliata e rallentando la velocità di reazione. Anche un minimo calo di purezza costringe l"operatore a rallentare la macchina per mantenere il taglio.
Inoltre, umidità, particolato o residui di olio all"interno dei tubi di mandata e dei collettori contaminano il flusso di gas. Questa contaminazione porta a bruciature inconsistenti, scoppi frequenti e depositi di microscorie lungo l"intero bordo tagliato. Le strutture che utilizzano serbatoi di ossigeno sfuso devono garantire che i loro vaporizzatori e i filtri di linea siano sottoposti a manutenzione per impedire il trasporto di umidità nelle linee del negozio.
Gli operatori hanno bisogno di un quadro chiaro per identificare e risolvere rapidamente i difetti dei bordi. Affidarsi agli indicatori visivi consente una rapida regolazione dei parametri prima che un"intera lastra venga scartata. La seguente matrice delinea i problemi più comuni e le relative cause profonde.
Difetto del bordo | Causa principale | Azione correttiva |
|---|---|---|
Fusione del bordo superiore o forte arrotondamento | Fiamma di preriscaldamento eccessiva o distanza troppo ravvicinata. | Ridurre il rapporto ossigeno/carburante nel preriscaldamento; aumentare l"altezza della torcia. |
Scriccatura profonda sulla faccia tagliata | Pressione dell"ossigeno di taglio troppo alta o foro interno danneggiato. | Bassa pressione dell"ossigeno; sostituire immediatamente il materiale di consumo usurato. |
Scorie di fondo dure e difficili da rimuovere | Velocità di spostamento troppo elevata o pressione dell"ossigeno di taglio troppo bassa. | Diminuire la velocità di spostamento della macchina; verificare la pressione della linea dell"ossigeno. |
Smussatura incoerente lungo il taglio | Torcia non perpendicolare o orifizio centrale disallineato. | Quadrare la torcia alla piastra; controllare la concentricità dei consumabili. |
Viso dal taglio ondulato con linee di trascinamento irregolari | Vibrazioni della macchina o fluttuazioni della pressione di erogazione del gas. | Ispezionare le guide del portale per individuare eventuali detriti; ricostruire i regolatori del gas. |
Affidarsi a conoscenze non documentate introduce un’enorme variabilità nel processo di produzione. Quando ogni operatore imposta le pressioni in base alle preferenze personali, la qualità dei bordi varia notevolmente da un turno all"altro. Le strutture devono sostenere l’implementazione di rigorose procedure operative standard (SOP). Queste SOP devono basarsi direttamente sulle tabelle di taglio del produttore, che descrivono in dettaglio pressioni, velocità e dimensioni dei materiali di consumo esatti per ogni tipo e spessore di materiale lavorato sul pavimento.
I programmi di formazione dovrebbero concentrarsi sul "perché" dietro i parametri, non solo sul "come". Quando un operatore comprende la dinamica dei fluidi e l"input termico, apporta regolazioni intelligenti anziché ipotesi casuali. Pubblica le tabelle di taglio direttamente sulla console della macchina per eliminare la scusa di non conoscere le impostazioni corrette.
Un programma di manutenzione preventiva per l"intero sistema di consegna è vitale per una qualità dei bordi duratura. Gli operatori devono pulire e ispezionare regolarmente tutte le superfici di seduta e gli O-ring per evitare microperdite che alterano i rapporti del gas. La verifica della precisione del regolatore del gas garantisce la stabilità del flusso in caso di carichi di produzione pesanti.
Ispezionare e pulire settimanalmente le superfici di appoggio della testa della torcia utilizzando alesatori approvati.
Effettuare mensilmente un test di tenuta di tutti i collegamenti dei tubi flessibili e dei raccordi del collettore con una soluzione di rilevamento perdite certificata.
Testare le valvole di ritegno e i dispositivi di arresto del ritorno di fiamma per verificare l"accumulo di carbonio interno ogni sei mesi.
Verificare annualmente le pressioni di flusso dinamiche sulla testa della torcia utilizzando un flussometro in linea.
Le restrizioni nei dispositivi di sicurezza causano cadute di pressione localizzate che degradano gravemente la consistenza del taglio e inducono scriccature sulla superficie. Un regolatore che scivola o diminuisce la pressione sotto carico rovinerà un taglio a metà della piastra. La manutenzione non è facoltativa; è un componente fondamentale della qualità dei bordi.
La qualità superiore dei bordi si ottiene non attraverso costose soluzioni secondarie, ma attraverso il controllo preciso della fluidodinamica, della manutenzione del sistema e dell"ingresso termico sulla testa della torcia. Gli operatori che padroneggiano il rapporto tra pressione del gas, velocità di spostamento e condizioni dei consumabili produrranno costantemente parti che bypassano completamente la stazione di rettifica. Questo approccio proattivo protegge i margini di profitto e accelera la fabbricazione a valle.
Gli operatori che danno priorità alla qualità dei bordi dovrebbero innanzitutto verificare le linee di erogazione del gas e il programma dei materiali di consumo. Garantire l"uso di materiali di consumo OEM o di alta qualità è molto più efficace che tentare di compensare le parti usurate con pressioni del gas più elevate. Correggere le basi del processo prima di investire in sistemi meccanizzati completamente nuovi o in aggiornamenti software.
Per implementare immediatamente questi miglioramenti, segui questi passaggi successivi:
Condurre un"analisi approfondita degli scarti per identificare i difetti dei bordi più frequenti in officina.
Calibrare tutti i regolatori del gas e testare le linee di consegna per rilevare umidità o contaminazione da particolato.
Standardizzare il processo di selezione dei materiali di consumo imponendo l"uso delle tabelle di taglio del produttore.
Esegui tagli di prova standardizzati sul materiale di scarto per stabilire una linea di base per un"ortogonalità e levigatezza accettabili dei bordi prima di iniziare i cicli di produzione.
R: La bava eccessiva è causata principalmente da velocità di spostamento errate o da una pressione dell"ossigeno di taglio inadeguata. Un taglio troppo lento consente al calore in eccesso di sciogliere le pareti del taglio, creando scorie pesanti. Una pressione di ossigeno insufficiente non riesce a soffiare via il materiale fuso dal bordo inferiore.
R: Dovrebbe essere sostituito non appena compaiono difetti visivi nel flusso di ossigeno o le fiamme di preriscaldamento diventano asimmetriche. Le ispezioni di routine dovrebbero avvenire quotidianamente. Svasature, graffi interni o forti accumuli di schizzi impongono la sostituzione immediata per evitare scriccature sui bordi.
R: Sì, in modo significativo. Il processo si basa su una rapida ossidazione. Anche un calo dell"1% nella purezza dell"ossigeno al di sotto del 99,5% può ridurre le velocità di taglio fino al 25% e aumentare la quantità di scorie dure che aderiscono al bordo inferiore.
R: La distanza ottimale varia in base allo spessore del materiale e alle dimensioni dei consumabili, ma generalmente i coni interni della fiamma di preriscaldamento dovrebbero trovarsi appena sopra la superficie della piastra (tipicamente da 1/8 a 3/8 di pollice). Una distanza costante impedisce la fusione del bordo superiore e lo smussamento del taglio.
R: La velocità di spostamento controlla le linee di trascinamento sulla faccia di taglio. La velocità ottimale produce linee di trascinamento quasi verticali. Una velocità troppo elevata crea linee finali e tagli incompleti, mentre una velocità troppo lenta provoca scriccature profonde, tagli ampi ed un eccessivo apporto di calore nel materiale di base.
R: La smussatura avviene solitamente quando la torcia non è perfettamente perpendicolare alla lamiera, oppure quando l"ugello di taglio è danneggiato. Un foro interno usurato o un orifizio centrale disallineato causeranno la deviazione del getto di ossigeno, creando una faccia tagliata angolata.