
numero Sfoglia:0 Autore:Editor del sito Pubblica Time: 2026-09-16 Origine:motorizzato


Immagina di trascorrere mezzo turno per stendere un cordone dall"aspetto impeccabile su un giunto di tubo 6G ad alta pressione, solo per l"ispettore dei test non distruttivi (NDT) che lo segnala per crepe sotto il tallone il mattino successivo. Stanco dei test radiografici falliti e della sporca e infinita fatica di rilavorazione? Sicuramente non sei l"unico là fuori ad affrontare questa situazione.
Nella fabbricazione strutturale e di recipienti a pressione, l’umidità ambientale rovina le barre a basso contenuto di idrogeno in modo incredibilmente veloce. Anche un paio d'ore di esposizione ad una mattinata umida possono compromettere l'integrità chimica del flusso. Fortunatamente, un essiccatore per bacchette di saldatura di dimensioni adeguate funge da principale linea di difesa contro la contaminazione atmosferica. Previene costosi difetti strutturali molto prima ancora di innescare un arco.
Tuttavia, acquistare l’attrezzatura giusta richiede molto più che semplicemente afferrare una scatola di metallo che si surriscalda. È necessario abbinare attentamente le capacità termiche e la capacità di tenuta dell"unità al tasso di consumo giornaliero specifico del tuo equipaggio. In questa guida completa imparerai esattamente quali specifiche sono necessarie per mantenere i tuoi materiali di consumo in condizioni ottimali e le tue saldature rigorosamente conformi alla normativa.
L'umidità è il nemico: anche una breve finestra di esposizione atmosferica può rovinare gli elettrodi a basso contenuto di idrogeno (come E7018), portando a costosi difetti di saldatura strutturale.
Stoccaggio vs. riessiccazione: sono necessari intervalli di temperatura completamente diversi a seconda che si stia semplicemente mantenendo l'essiccazione in fabbrica (mantenimento/stoccaggio) o ripristinando in modo aggressivo le bacchette compromesse dall'umidità (riessiccazione/riessiccazione).
La capacità è importante: la scelta tra una piccola unità mobile (10-20 libbre) e un enorme forno stazionario (oltre 400 libbre) dipende interamente dalle dimensioni dell'equipaggio, dall'ubicazione del luogo di lavoro e dal consumo quotidiano di materiali di consumo.
La conformità è fondamentale: il rispetto degli standard AWS e ASME per la gestione dei materiali di consumo non è negoziabile per le applicazioni in acciaio strutturale e recipienti a pressione.
Comprendere esattamente come gli elettrodi si degradano non è solo teoria: è una realtà operativa fondamentale per qualsiasi officina o impianto mobile. Un forno ad aste dedicato è assolutamente fondamentale per mantenere l'integrità metallurgica del bagno di saldatura.
Il rivestimento del flusso sugli elettrodi per saldatura ad arco di metallo schermato (SMAW) è altamente igroscopico. Aspira attivamente l"umidità dall"aria come una spugna. Quando un elettrodo contaminato dall"umidità si consuma, il calore intenso dell"arco di saldatura scompone violentemente le molecole d"acqua intrappolate (H₂O) in idrogeno e ossigeno.
Di conseguenza, il gas idrogeno si dissolve direttamente nel metallo di saldatura fuso. Mentre il giunto si raffredda e si solidifica, l"idrogeno cerca di uscire con la forza. Se rimane intrappolato nel metallo in fase di solidificazione o nella zona interessata dal calore (HAZ), crea un enorme stress interno. Questo fenomeno porta alla fessurazione sotto il tallone, universalmente nota come fessurazione indotta da idrogeno (HIC) o fessurazione a freddo. Inoltre, il gas che fuoriesce può lasciare vuoti, provocando una grave porosità. Entrambi i difetti distruggono la resistenza a trazione del giunto e garantiscono una valutazione non distruttiva fallita.
La funzione principale delle apparecchiature di asciugatura è quella di creare un microambiente controllato che blocchi completamente l"assorbimento di umidità. Mantenendo una temperatura ambiente elevata e continua, la camera previene la formazione di condensa e mantiene il rivestimento del disossidante bloccato al livello di umidità specificato in fabbrica.
Investire nella corretta gestione dei materiali di consumo è direttamente correlato a enormi risparmi sui costi operativi. Quando gli elettrodi vengono lasciati esposti all"atmosfera oltre i limiti specificati, devono essere sottoposti a un lungo processo di ricottura ad alta intensità energetica o essere gettati nella spazzatura. Ancora più importante, l’utilizzo di barre compromesse porta a saldature difettose che richiedono noiose scriccature ad arco, molatura e ri-saldatura. Utilizzando un affidabile accumulo termico, gli impianti di fabbricazione riducono al minimo gli sprechi di materiali di consumo e riducono drasticamente le ore di manodopera spese per le rilavorazioni.
Un frequente motivo di confusione che vedo in officina è la confusione tra conservazione (stoccaggio) e ricottura (riessiccazione). Questi due processi richiedono profili termici molto diversi e servono a scopi completamente diversi. La selezione della temperatura sbagliata può non riuscire a rimuovere l"umidità in profondità o distruggere permanentemente l"elettrodo.
I forni di mantenimento sono progettati per uno scopo altamente specifico: mantenere asciutte le bacchette nuove di zecca e incontaminate immediatamente dopo aver aperto la loro scatola di fabbrica sigillata ermeticamente.
Per gli elettrodi standard a basso contenuto di idrogeno, la temperatura di mantenimento richiesta varia tipicamente da 250°F a 300°F (da 120°C a 150°C). A questa temperatura, l'aria ambiente all'interno della camera rimane ben al di sopra del punto di rugiada. È fondamentale capire che i forni di mantenimento non possiedono la capacità termica di eliminare l'umidità una volta che l'asta è immersa. Ad esempio, se un saldatore lascia una manciata di E7018 sul portellone posteriore di un camion durante un turno mattutino umido, gettarli nuovamente in un forno di mantenimento a 250°F quel pomeriggio non li salverà.
Al contrario, quando gli elettrodi sono stati esposti all’atmosfera più a lungo di quanto consentito dalle norme del settore, devono essere rigorosamente ricondizionati. Queste unità di riessiccazione funzionano a temperature significativamente più elevate, generalmente comprese tra 260 °C e 425 °C (da 500 °F a 800 °F), a seconda dell"esatta composizione del flusso.
La riessiccazione ad alta temperatura fa letteralmente bollire l"umidità profondamente assorbita dal flusso, ripristinando le sue caratteristiche di basso contenuto di idrogeno. Tuttavia, questo processo deve essere eseguito con precisione. Le bacchette da forno a temperature superiori a quelle consigliate dal produttore distruggeranno i leganti chimici all"interno del flusso. Se questi leganti falliscono, il flusso diventa fragile, si sfalda dal filo centrale e rende l"elettrodo completamente inutilizzabile.
Tipo di elettrodo | Esempi di classificazione | Temperatura di mantenimento/conservazione | Temperatura di riessiccazione/ricottura |
|---|---|---|---|
Basso contenuto di idrogeno (acciaio dolce) | E7018, E7016, E8018 | 250°F - 300°F (120°C - 150°C) | 260°C - 425°C (500°F - 800°F) per 1-2 ore |
Acciaio inossidabile | E308L, E309L, E316L | 200°F - 250°F (95°C - 120°C) | 205°C - 315°C (400°F - 600°F) per 1-2 ore |
Cellulosico | E6010, E6011 | NON CONSERVARE IN FORNO | NON RIDURRE |
Avvertenza sulle bacchette cellulosiche: è fondamentale ricordare che gli elettrodi cellulosici fanno affidamento su uno specifico contenuto di umidità interna per generare il gas di protezione aggressivo e le caratteristiche di penetrazione profonda. Cuocerli al forno distrugge la loro stabilità dell'arco.
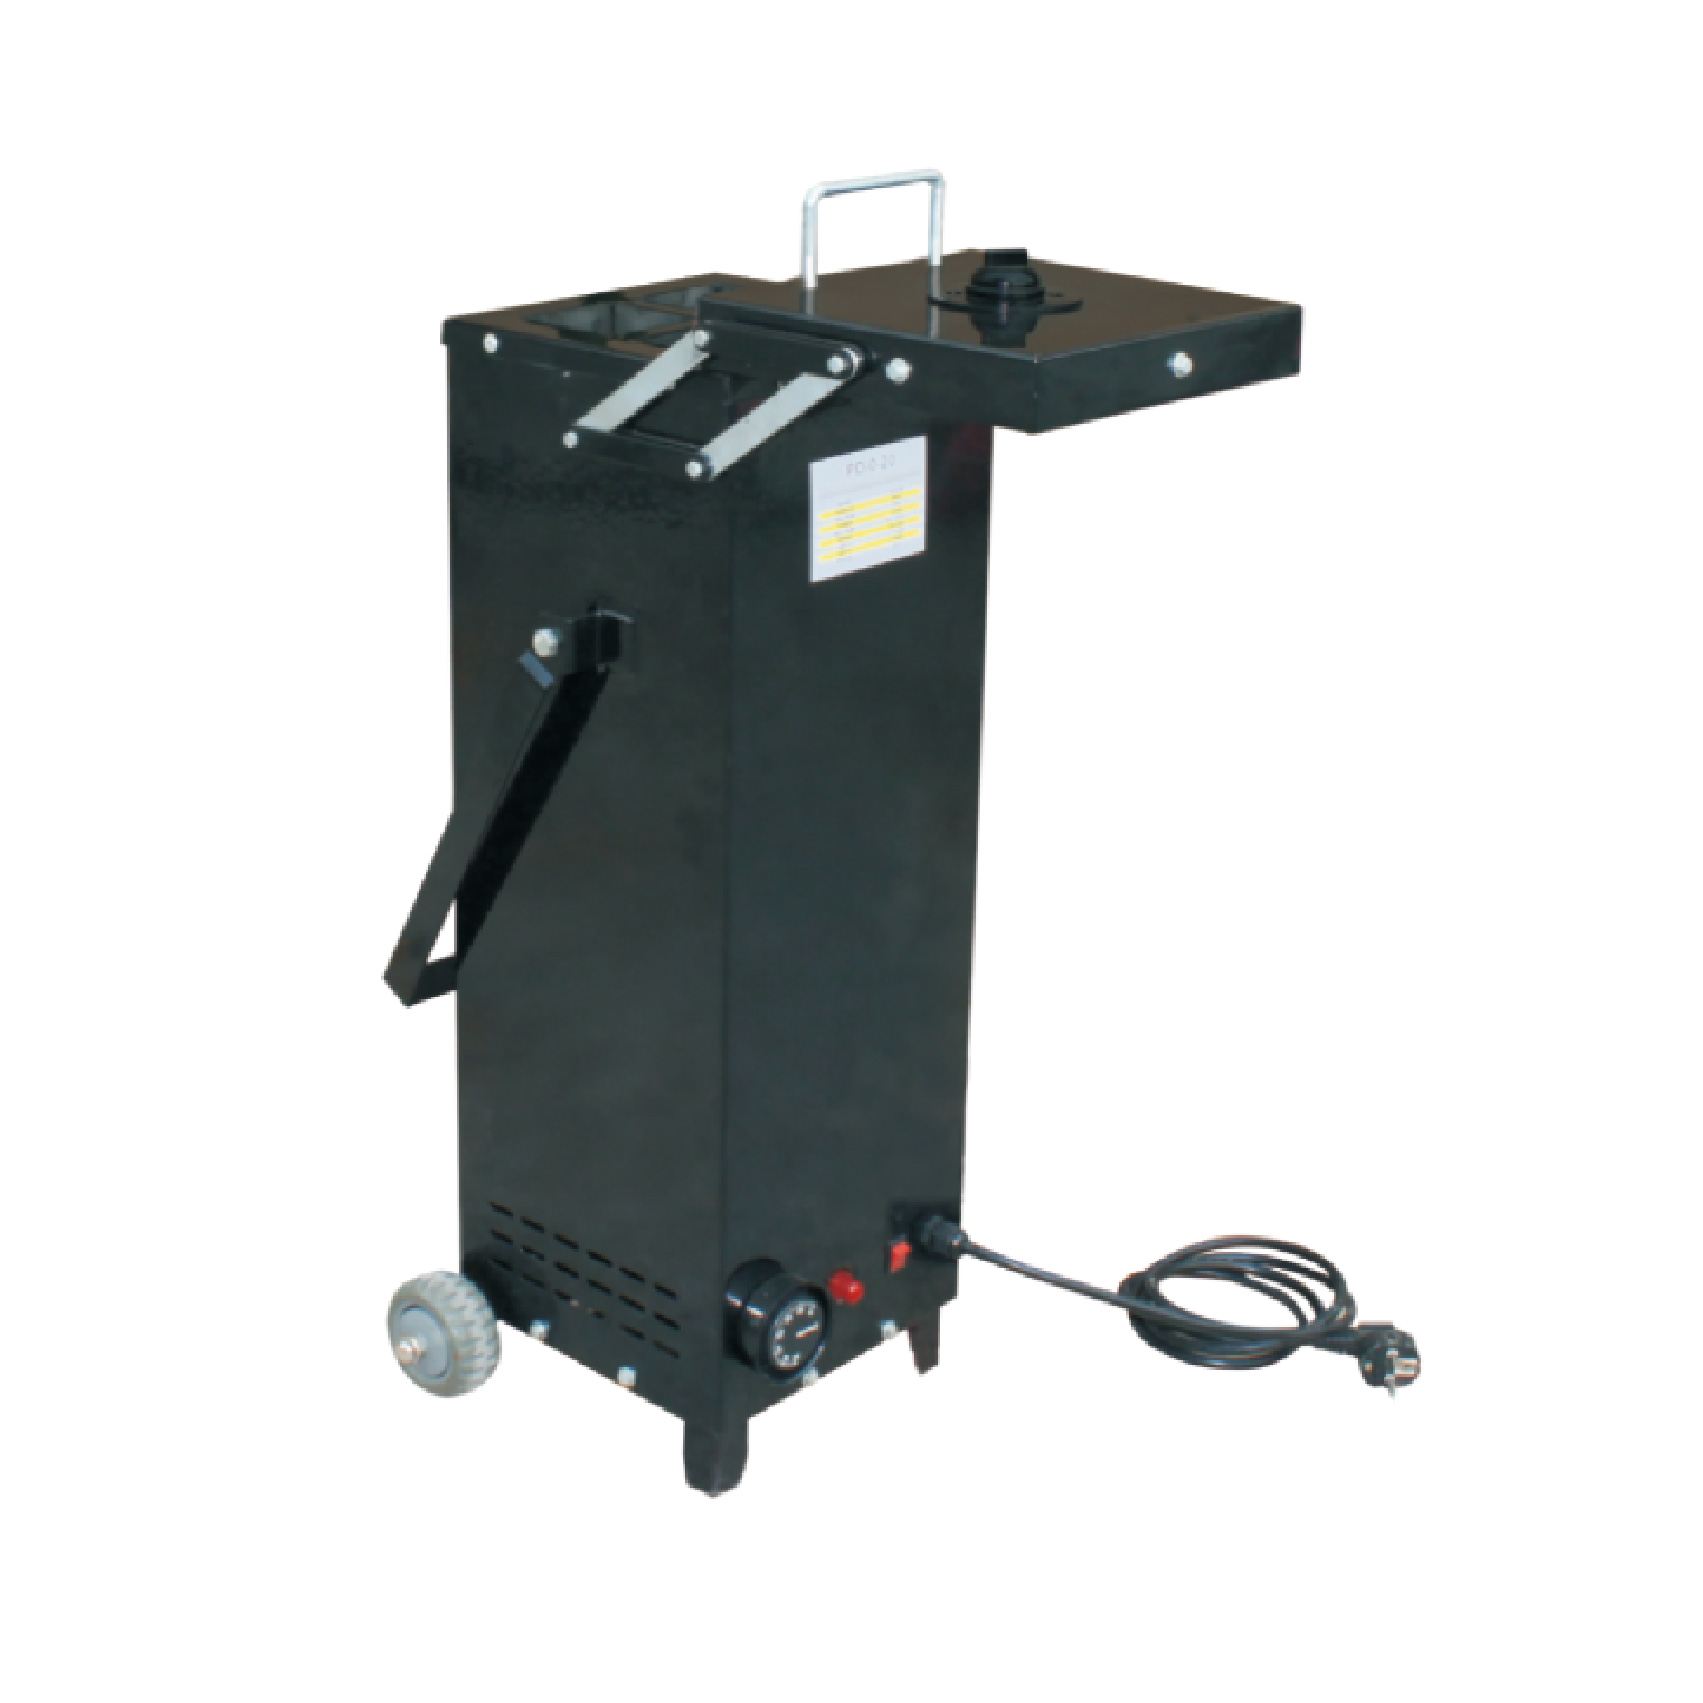
Da un punto di vista puramente logistico, la capacità determina il flusso di lavoro. L"acquisto di un"unità sottodimensionata porta a frustranti colli di bottiglia poiché i saldatori attendono barre nuove, mentre un"unità sovradimensionata spreca spazio ed energia elettrica.
Le unità mobili sono i cavalli di battaglia assoluti delle operazioni sul campo. Progettato per contenere da 10 a 20 libbre (circa da 5 a 10 kg) di elettrodi, un forno per elettrodi portatile è perfetto per gli addetti alle condutture, gli impianti di riparazione mobili e gli operai del ferro che fissano l'acciaio strutturale.
La loro caratteristica distintiva è la mobilità robusta. Sono leggeri, dotati di robuste maniglie per il trasporto e progettati per resistere alle inevitabili cadute e urti durante il trasporto in cantiere. Molti di questi modelli da campo sono dotati di doppia alimentazione CA/CC, che consente agli operatori di collegarli direttamente all"alimentazione ausiliaria di una saldatrice a motore. Una capacità da 10 a 20 libbre generalmente contiene materiale di consumo sufficiente per sostenere un saldatore durante un turno standard senza richiedere una lunga camminata per tornare al magazzino centrale degli attrezzi.
Per le officine di produzione di piccole e medie dimensioni, le officine di riparazione automobilistica e le scuole di formazione professionale, i modelli da banco (con portata da 50 a 150 libbre) offrono l"equilibrio ideale. Sono fissi ma possono essere spostati con relativa facilità se la disposizione del negozio cambia. Un"unità di medie dimensioni supporta comodamente una squadra di due o quattro saldatori che tirano le aste ininterrottamente per tutta la giornata.
La produzione industriale pesante, la costruzione navale e i grandi produttori di acciaio strutturale richiedono massicce soluzioni di stoccaggio di materiali sfusi. I forni di grande capacità da pavimento sono progettati per contenere da 400 a oltre 1000 libbre di elettrodi per saldatura. Queste unità fungono da dispositivi permanenti nell"officina. A causa delle loro dimensioni e dell"immenso peso caricato, queste unità industriali sono generalmente costruite con slot per carrelli elevatori alla base per un posizionamento sicuro.
Negli ultimi anni, il settore della fabbricazione ha assistito a un massiccio spostamento verso una garanzia di qualità e una tracciabilità digitale più rigorose. Poiché le esigenze ingegneristiche spingono verso acciai più resistenti, che sono esponenzialmente più suscettibili al cracking da idrogeno, la tolleranza per una cattiva gestione dei materiali di consumo è completamente svanita.
Stiamo assistendo a una tendenza netta in cui i principali appaltatori e gli organismi di controllo si stanno allontanando dai quadranti analogici di base. Oggi, le moderne strutture industriali richiedono sempre più apparecchiature con funzionalità di registrazione dati integrate e controller PID (proporzionale-integrale-derivativo) programmabili. Questa automazione avanzata consente ai responsabili del controllo qualità di estrarre grafici storici della temperatura, dimostrando in modo definitivo a revisori di terze parti che un lotto specifico di aste è stato mantenuto entro gli esatti parametri del codice 24 ore su 24, 7 giorni su 7. Inoltre, il mercato tende fortemente verso progetti altamente isolati ed efficienti dal punto di vista energetico che riducono il consumo energetico mantenendo l’involucro esterno fresco al tatto, migliorando drasticamente la sicurezza in officina.
Negli ambienti di saldatura professionali, in particolare quelli che coinvolgono acciaio strutturale o recipienti a pressione, la gestione termica non è solo una best practice, ma è una legge rigorosa. Il rispetto degli standard stabiliti dall"American Welding Society (AWS D1.1) e dall"American Society of Mechanical Engineers (ASME Sezione IX) è obbligatorio.
I codici delineano parametri altamente specifici per la gestione degli elettrodi a basso contenuto di idrogeno. Una volta aperto un contenitore ermeticamente sigillato di E7018, le bacchette devono essere immediatamente collocate in un ambiente di contenimento funzionante a una temperatura minima di 250°F (120°C).
Se una bacchetta viene rimossa da quell"ambiente riscaldato, inizia un rigido "orologio di esposizione". In condizioni atmosferiche standard, a un elettrodo E7018 è generalmente consentito un tempo di esposizione massimo di sole 4 ore. In ambienti con elevata umidità relativa, questa finestra consentita si restringe in modo significativo. Se l"elettrodo non si consuma in tempo, deve essere restituito per un ciclo di ricottura documentato prima che possa toccare legalmente un giunto strutturale.
La conformità è il fondamento assoluto della garanzia della qualità. Nei cantieri commerciali, gli ispettori di saldatura certificati (CWI) di terze parti controllano regolarmente le pratiche di conservazione degli elettrodi di saldatura . Verificheranno che l'apparecchiatura sia accesa, funzioni alla temperatura corretta e che i termometri interni siano adeguatamente calibrati. Il mancato mantenimento di uno stoccaggio conforme di solito comporta l'emissione di un rapporto di non conformità (NCR) da parte di un ispettore. Ciò comporta l'arresto della produzione, la molatura obbligatoria di tutte le saldature eseguite con bacchette non verificate e gravi sanzioni pecuniarie.
Quando si valuta l"attrezzatura per la propria struttura o impianto mobile, è fondamentale guardare oltre la capacità di base. È necessario valutare i componenti hardware che determinano la longevità, l"efficienza termica e la capacità dell"unità di sopravvivere in un ambiente industriale difficile.
Il termostato è il cervello del funzionamento. I termostati analogici utilizzano una striscia bimetallica o un meccanismo a tubo capillare per regolare il calore. Questi sono molto apprezzati nella terra e nel fango. Poiché non dispongono di microprocessori sensibili, i controlli analogici sono altamente resistenti alle intense vibrazioni di un impianto di saldatura diesel e alla polvere di smerigliatrice trasportata dall"aria. Tuttavia, in genere offrono una variazione di temperatura più ampia (da ±10°F a ±20°F).
I controller digitali, d"altro canto, offrono una precisione millimetrica. Un termostato digitale utilizza una termocoppia per monitorare la temperatura interna e regola gli elementi riscaldanti con precisione, spesso mantenendo l"ambiente entro ±2°F dal set point. Questo livello di precisione è praticamente obbligatorio per la fabbricazione di recipienti aerospaziali, nucleari e ad alta pressione.
L"efficienza termica determina la quantità di energia consumata dall"unità e quanto è sicuro per gli operatori sfiorarla. Quando si esaminano le specifiche, cercare unità isolate con 1,5-2 pollici di fibra di vetro ad alta densità o lana minerale. Ciò garantisce che anche quando il nucleo interno raggiunge gli 800°F, il guscio esterno rimane relativamente fresco, prevenendo gravi rischi di ustioni.
L"architettura interna è una caratteristica spesso trascurata. Scaricare semplicemente diversi tipi di bacchette per saldatura in un"unica camera aperta è una pratica terribile che porta alla contaminazione incrociata. I ripiani interni consentono un adeguato flusso d"aria di convezione, garantendo che le aste al centro della pila raggiungano effettivamente la temperatura target. Nello specifico, i divisori interni sono essenziali. La conservazione degli E7018 in acciaio dolce nello stesso spazio indiviso delle barre in acciaio inossidabile 316L può portare a una miscelazione accidentale. Se un saldatore afferra erroneamente la barra sbagliata da una pila mista, la saldatura risultante soffrirà di corrosione galvanica e alla fine fallirà.
L"acquisizione dell"hardware giusto è solo il primo passo. Per proteggere veramente le vostre saldature, il vostro team deve implementare rigorose procedure operative standard (SOP) sul pavimento. Anche la tecnologia più avanzata non può compensare l"utilizzo improprio del saldatore.
La gestione dell"inventario è fondamentale. Gli elettrodi per saldatura non hanno una durata infinita una volta rimossi dalla confezione originale. Per mitigare il degrado, gli impianti di fabbricazione devono implementare il metodo FIFO (First-In, First-Out). Gli operatori devono separare fisicamente le bacchette più vecchie da quelle fresche utilizzando i divisori interni del forno. I saldatori devono essere esplicitamente addestrati a attingere prima dalla sezione designata "più vecchia", evitando uno scenario in cui le bacchette più vecchie restano a cuocere sul fondo della pila per mesi.
Un altro aspetto cruciale è comprendere i limiti rigidi del processo di ricottura. Il rivestimento del flusso chimico contiene specifici leganti di silicato che trattengono i minerali in polvere e le leghe sul nucleo del filo. Sottoporre la verga a temperature di riessiccazione estreme sollecita gravemente questi leganti chimici.
Le norme industriali generalmente stabiliscono che un elettrodo fortemente esposto può essere sottoposto a nuova cottura solo al massimo una o due volte. Se cotti ripetutamente, i silicati cristallizzeranno. Il flusso diventerà fragile e si scheggerà durante la manipolazione. Pertanto, è obbligatorio monitorare i cicli di riessiccazione. Se le bacchette superano il limite di esposizione atmosferica una seconda volta, buttarle via. Il costo per eliminare qualche chilo di elettrodi compromessi è infinitamente inferiore al costo della manodopera per eliminare una saldatura incrinata.
La scelta dell"attrezzatura giusta dipende in ultima analisi dal consumo quotidiano dei materiali di consumo, dall"ambiente di lavoro e dalla severità dei codici a cui si esegue la saldatura. È necessario soddisfare attentamente i requisiti specifici di temperatura, comprendendo la grande differenza tra semplicemente tenere le canne fresche e ricuocere forzatamente quelle compromesse.
Investire in un forno di essiccazione degli elettrodi dedicato protegge la qualità complessiva della saldatura, garantisce una rigorosa conformità normativa e fa risparmiare tempo e denaro preziosi alla vostra azienda eliminando le rilavorazioni. Previeni costosi difetti e mantieni la tua reputazione professionale prendendo sul serio il controllo dell'umidità.
Pronto a migliorare la garanzia di qualità del tuo negozio? Sfoglia oggi stesso il catalogo completo di unità fisse e portatili presso Starex Weld per trovare l"esatta capacità e le specifiche termiche richieste per il tuo prossimo grande progetto di fabbricazione.
Gli elettrodi devono essere collocati in un ambiente di contenimento immediatamente dopo la rottura del sigillo ermetico di fabbrica. L"obiettivo di un"unità di mantenimento (funzionante a una temperatura compresa tra 250 °F e 300 °F) è preventivo; in primo luogo impedisce al flusso di assorbire l"umidità ambientale. Se lasci le bacchette su un banco da lavoro per diversi giorni, assorbiranno una quantità significativa di acqua atmosferica. Sebbene possano essere essiccati in un secondo momento, per farlo è necessaria un"unità di ricottura ad alta temperatura specializzata (funzionante tra 500 ° F e 800 ° F). Un"unità di mantenimento standard non genera calore sufficiente per far evaporare l"umidità assorbita in profondità. La prevenzione è sempre più efficace e sicura del ripristino.
Sì, la cottura eccessiva è un grave errore operativo. Cuocere gli elettrodi a temperature superiori a quelle specificate dal produttore o lasciarli in un ciclo di ricottura ad alta temperatura per troppe ore, distruggerà permanentemente l"asta. Il calore estremo rompe i leganti chimici (silicati di sodio o di potassio) all"interno del flusso. Quando ciò accade, il flusso diventa eccessivamente secco e fragile, provocandone la sfaldatura dal filo interno durante la manipolazione o durante l"innesco di un arco. Consultare sempre la scheda tecnica del produttore del metallo d"apporto specifico per i limiti esatti di temperatura.
Non tutti i metalli d"apporto necessitano di accumulo termico; in effetti, alcuni ne vengono rovinati. Gli elettrodi cellulosici, come E6010 ed E6011, sono progettati con un flusso a base di carta che richiede esplicitamente un contenuto di umidità specifico (solitamente tra il 3% e il 7%) per funzionare. Questa umidità interna vaporizza durante la saldatura per creare il gas di protezione necessario e il potente arco di scavo caratteristico di queste aste. Il posizionamento delle bacchette di cellulosa in un ambiente riscaldato le asciugherà completamente, determinando un arco debole e instabile e una scarsa penetrazione. Inoltre, il filo MIG pieno e i metalli d’apporto TIG nudi non hanno un rivestimento di flusso e quindi non assorbono l’umidità in un modo che richieda una gestione termica.
L"uso di un elettrodomestico da cucina per bacchette per saldatura industriale è inefficace e altamente pericoloso. Gli elettrodomestici non hanno l’isolamento resistente, i precisi controllori PID della temperatura e i sistemi di ventilazione specifici necessari per eliminare in modo costante e sicuro l’umidità industriale. Ancora più importante, è un grave pericolo per la salute. Il flusso sugli elettrodi di saldatura contiene sostanze chimiche industriali complesse, polveri metalliche e silicati. Il riscaldamento di questi materiali rilascia fumi e gas di scarico chimici che contamineranno l"interno dell"apparecchio. La cottura dei metalli d’apporto industriali nello stesso ambiente utilizzato per la preparazione degli alimenti rappresenta un rischio tossicologico diretto per la salute umana.